

Руководство по линии смешения резины: от внутреннего смесителя до охлаждения на линии Batch-Off
Руководство по линии смешения резины: от смесителя закрытого типа до установки охлаждения листов
Линия смешения резины — это последовательность оборудования, которая превращает кипы каучука, порошки и жидкости в охлаждённый лист, пригодный для укладки в штабель. На вход подают полимер, технический углерод, масло и вулканизующие агенты. На выходе получают плоский лист на поддоне с температурой ниже 40 °C, обработанный антиадгезионным составом, чтобы листы не слипались.
Между этими этапами смесь проходит три операции, которые нельзя переставлять местами: диспергирование, формование и термическая стабилизация. Каждая из них определяет разные свойства. И большинство проблем с линией, которые я наблюдаю, начинаются с одной и той же ошибки: эти три этапа приобретают как три отдельные машины, а не как единую технологическую цепочку.
Что именно определяет каждый этап
Рассматривайте третий столбец как диагностический. Если на листе есть белые точки, проблема не в линии охлаждения, и никакие её настройки не помогут.
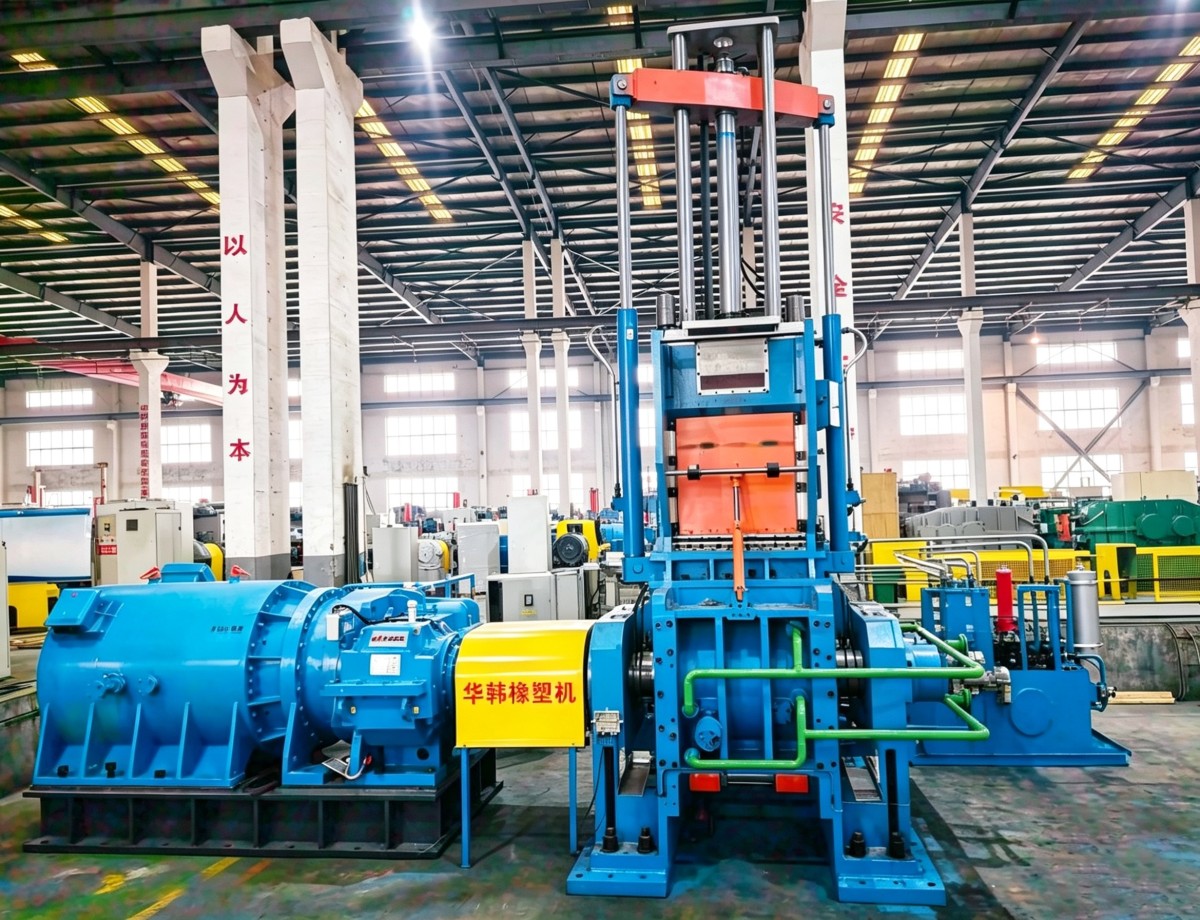
Первый этап задаёт предел для всех последующих
Листоформующая машина не исправит плохое диспергирование, а линия охлаждения не спасёт партию, выгруженную при слишком высокой температуре. Всё, что выходит из смесительной камеры, становится исходным материалом для остальной линии.
Три параметра важнее, чем данные на паспортной табличке оборудования:
Коэффициент заполнения. Производственные смесители закрытого типа обычно работают при заполнении камеры на 0,65–0,75 её объёма. При недостаточном заполнении роторы расходуют энергию на перемешивание воздуха, и сдвиговые усилия, необходимые для разрушения агломератов наполнителя, не достигают нужного уровня. При чрезмерном заполнении плунжер не может занять рабочее положение, смесь выходит через уплотнения, а температура выгрузки резко повышается в последнюю минуту цикла.
Температура выгрузки. Для диеновых смесей, вулканизуемых серой, после введения вулканизующих агентов обычно целятся в температуру примерно ниже 100–110 °C. Пероксидные системы менее терпимы к перегреву, поскольку разложение происходит исключительно под действием тепла. Поэтому допустимый запас меньше, и впоследствии его невозможно компенсировать.
Продолжительность цикла. Производственный смеситель закрытого типа обычно завершает цикл за 8–18 минут. На открытой вальцовой машине смешение той же смеси занимает 20–40 минут, и значительная часть разницы обусловлена работой оператора, а не оборудования.
На втором этапе в процесс включается труд оператора
На втором этапе обычно используют один из двух вариантов, и выбор между ними зависит от кадровых ресурсов не меньше, чем от технических требований.
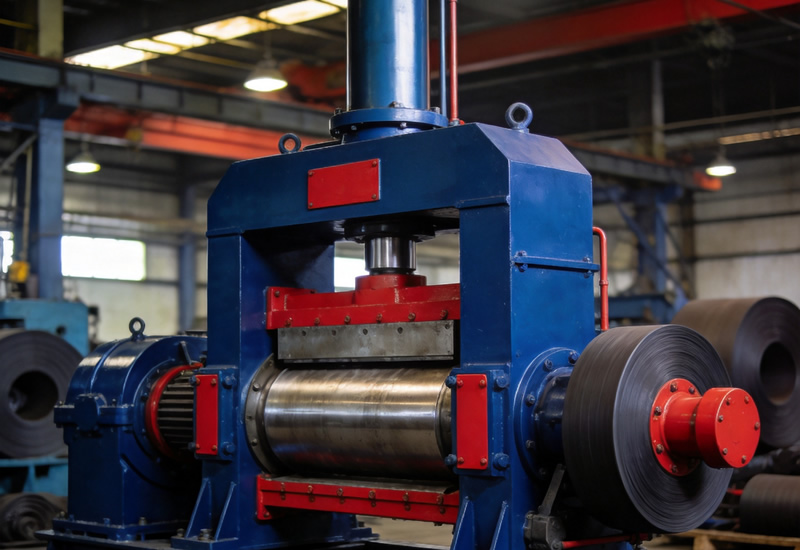
Открытая вальцовая машина состоит из двух валков, вращающихся в противоположных направлениях. Оператор разрезает резиновую ленту, складывает её и снова подаёт в зазор между валками, оценивая смесь на глаз и на ощупь. Это не недостаток. При работе с цветными смесями и небольшими партиями специализированной продукции такой способ обеспечивает самую быструю обратную связь на предприятии.
Листоформующая машина с двухшнековым экструдером принимает партию непосредственно из смесителя, гомогенизирует её двумя коническими шнеками и продавливает через роликовую головку, формируя непрерывный лист. Оператору не нужно стоять у валков. Скорости шнека и валков согласованы, чтобы лист не растягивался и не собирался в складки.
Практическая разница проявляется в том, на что большинство покупателей сначала не обращает внимания. На открытой вальцовой машине производительность ограничена вниманием одного оператора в течение всей смены. У листоформующей машины производительность ограничена расположенной ниже по потоку линией охлаждения — это ограничение устранить гораздо проще.
Третий этап — технологическая операция, а не конвейер
Резина плохо проводит тепло. Лист толщиной 10 мм, выходящий из смесителя при 120 °C, может казаться холодным на поверхности, хотя в середине он всё ещё мягкий. Если сложить его в штабель в этот момент, через два дня возникнет проблема: листы слипнутся или не будут подаваться в оборудование.
При охлаждении происходят два процесса, и только один из них связан с температурой.
Первый — тепловой: перед укладкой в штабель лист нужно охладить примерно ниже 40 °C. Второй — химический. Пока партия остаётся горячей, вязкость продолжает изменяться, а запас до подвулканизации сокращается. Партия, которая при выгрузке имела безопасный показатель вязкости по Муни, после ночного хранения в тёплом штабеле может оказаться на грани подвулканизации.
Поэтому установка охлаждения выполняет последовательно три операции, а не одну: охлаждение, погружение в антиадгезионный состав и сушку. Если пропустить сушку, вместо слипания появится конденсат.
Причины несоответствия производительности оборудования
Подбирайте линию в обратном порядке
Обычно сначала выбирают смеситель, а затем подбирают оборудование под него. Такой подход часто приводит к тому, что самым медленным элементом линии оказывается самое дешёвое оборудование.
Начните с нужных размера партии и продолжительности цикла. Рассчитайте производительность в кг/ч. Подберите линию охлаждения по этому показателю, используя её самый короткий цикл. Затем выберите листоформующую машину с учётом ширины и толщины листа, которые может принимать последующий процесс. Смеситель следует подтвердить последним, поскольку только у этого компонента достаточно широкие возможности регулировки, чтобы компенсировать ошибку.
Если смесь чувствительна к температуре, выполните расчёт ещё раз, увеличив продолжительность цикла. Смеси с диоксидом кремния и EPDM-смеси с высоким содержанием наполнителя редко достигают целевого уровня диспергирования со скоростью, указанной в каталоге. Поэтому линия охлаждения, подобранная под каталожную производительность, будет избыточной и недогруженной.
Часто задаваемые вопросы
Линия смешения — это то же самое, что участок смешения?
Линия — это последовательность оборудования. Участок — это здание, система пылеудаления, организация потока материалов и зона взвешивания. Можно установить хорошую линию в неудачно спланированном помещении и потерять большую часть преимуществ из-за транспортировки и ожидания.
Можно ли использовать смеситель закрытого типа без установки охлаждения партий?
Можно, и на многих небольших предприятиях так и делают: листы укладывают на подставки и дают им остыть на воздухе. Но при этом снижается повторяемость процесса. Воздушное охлаждение зависит от погоды, высоты штабеля и времени выдержки поддона, поэтому партия, подаваемая в производство завтра, будет немного отличаться от партии, смешанной сегодня.
Нужна ли открытая вальцовая машина, если у меня уже есть листоформующая машина?
Для формования листа — нет. Однако она может быть нужна для окончательного введения вулканизующих агентов при низкой температуре, смены цвета или спасения партии, подвергшейся подвулканизации. Именно поэтому предприятия, работающие со многими рецептурами, сохраняют вальцовую машину.
Какую температуру выгрузки следует поддерживать?
Для серных систем после введения вулканизующих агентов — примерно ниже 100–110 °C. Стадии приготовления мастербатча без вулканизующих агентов могут проходить при более высокой температуре. Измеряйте температуру каждой партии: попытка оценить её по температуре охлаждающей воды незаметно приводит к порче партий.
Сколько смесителей может обслуживать одна линия охлаждения?
На практике — два, и только если длина линии охлаждения позволяет принять выгрузку из второго смесителя, пока лист из первого ещё движется по линии. В противном случае процесс превращается не в охлаждение, а в ожидание в очереди.
Горячие новости

Huahan представляет комплексные решения для линий смешения на Международной выставке резиновой промышленности
На нашем стенде была представлена полная линейка оборудования для переработки резины, привлекшая клиентов из шинных холдингов и компаний — производителей шлангов из Европы, Ближнего Востока и Юго-Восточной Азии.
Читать статью →Квалифицированный персонал и команда R&D продолжают расти
В команде Huahan уже более 500 сотрудников, включая специалистов по механическому проектированию, электрическому управлению, технологическим процессам и послепродажному обслуживанию.
Читать статью →Новая технология смешения с взаимозацепляющимися роторами повышает качество диспергирования
Наша инженерная команда внедрила усовершенствованную конструкцию взаимозацепляющихся роторов, обеспечивающую более равномерное распределение наполнителя и более низкую температуру смешения.
Читать статью →

{item.title}
{item.description}
ПЛАНИРУЕТЕ ЗАПУСТИТЬ НОВУЮ ЛИНИЮ ПО ПРОИЗВОДСТВУ РЕЗИНЫ?
Отправьте нам требования к технологическому процессу — наши инженеры в течение 24 часов предложат комплект оборудования, адаптированный под ваши задачи.