

İç Mikserden Batch-Off Soğutmaya Kauçuk Karıştırma Hattı Rehberi
Dahili Mikserden Batch-Off Soğutmaya Kauçuk Karıştırma Hattı Rehberi
Bir kauçuk karıştırma hattı, balyaları, tozları ve sıvıları soğutulmuş ve istiflenebilir bir tabakaya dönüştüren, belirli bir makine sıralamasıdır. Malzemeler bir uçtan polimer, karbon siyahı, yağ ve kürleme maddeleri olarak girer. Diğer uçtan ise bir palet üzerinde, 40 °C'nin altında ve birbirine yapışmaması için pudralanmış düz bir tabaka olarak çıkar.
Bu iki nokta arasında karışım, sırası değiştirilemeyen üç aşamadan geçer: dispersif karıştırma, şekillendirme ve termal stabilizasyon. Her aşama farklı bir özelliği belirler. Gördüğüm hat sorunlarının çoğu ise aynı hatayla başlar: Bu aşamaları tek bir hat olarak değil, üç ayrı makine olarak satın almak.
Her aşama gerçekte neyi belirler?
Üçüncü sütunu bir teşhis aracı olarak okuyun. Tabakada beyaz benekler varsa sorun soğutma hattında değildir ve orada yapılacak hiçbir ayar işe yaramaz.
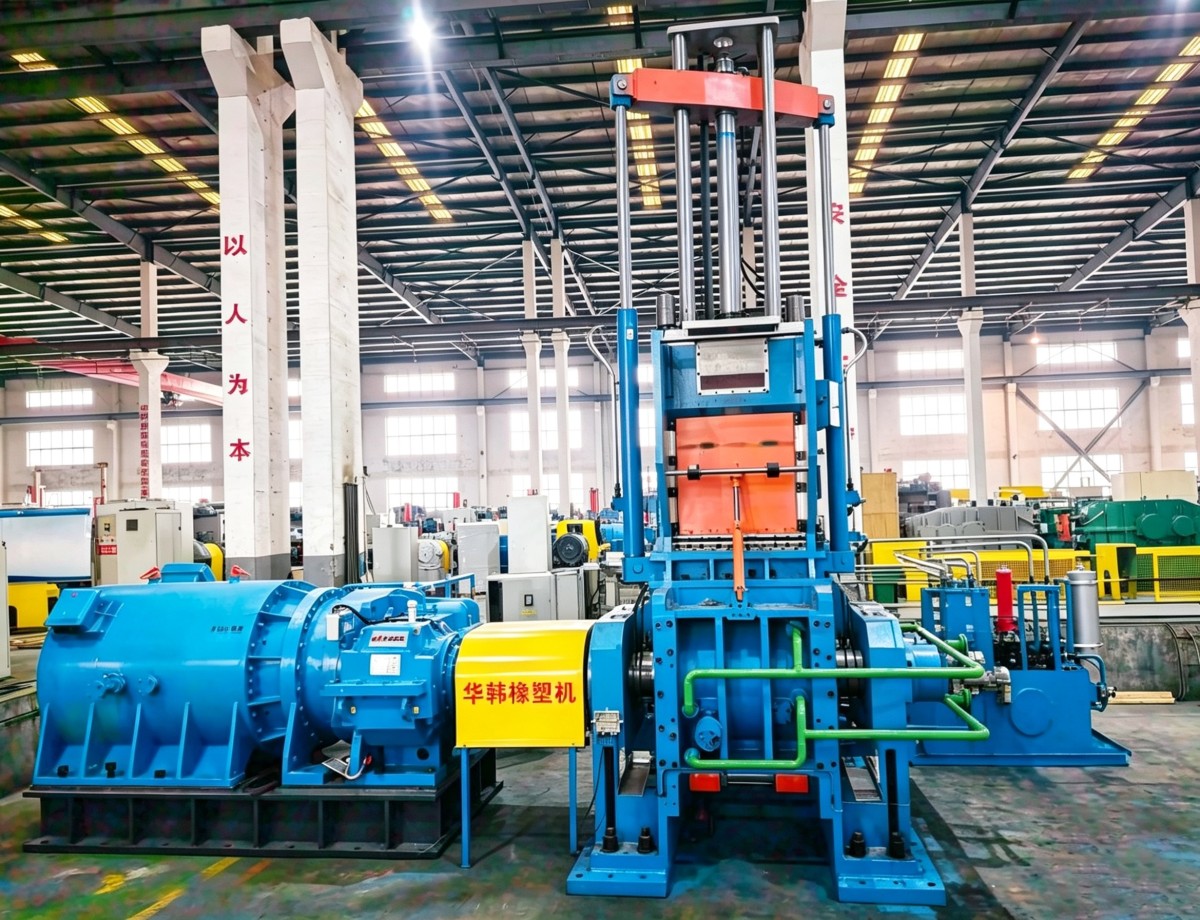
Birinci aşama, sonraki her şeyin üst sınırını belirler
Bir kalender kötü dispersiyonu düzeltemez, soğutma hattı da çok sıcak boşaltılmış bir partiyi kurtaramaz. Karıştırma haznesinden ne çıkarsa hattın geri kalanı onunla çalışır.
Makinenin etiketindeki bilgilerden daha önemli üç değer vardır:
Dolum faktörü. Üretim tipi dahili mikserler normalde hazne hacminin 0,65 ila 0,75'i oranında çalışır. Yetersiz dolumda rotorlar enerjilerini havayı karıştırmak için harcar ve dolguyu parçalayacak kesme kuvveti oluşmaz. Aşırı dolumda baskı koçu yerine oturamaz, karışım contalardan dışarı sızar ve çevrimin son dakikasında boşaltma sıcaklığı keskin biçimde yükselir.
Boşaltma sıcaklığı. Kükürtle kürlenen dien karışımlarında, kürleme maddeleri eklendikten sonra hedef genellikle yaklaşık 100 ila 110 °C'nin altıdır. Peroksit sistemleri daha az toleranslıdır; çünkü bozunma tamamen ısıl gerçekleşir. Bu nedenle güvenlik payı daha küçüktür ve sonradan telafi etmek mümkün değildir.
Çevrim süresi. Üretim tipi bir dahili mikser genellikle bir partiyi 8 ila 18 dakikada tamamlar. Aynı karışımı açık valsli değirmenle işlemek 20 ila 40 dakika sürer ve bu farkın önemli bir kısmı çelikten değil, operatörden kaynaklanır.
İkinci aşamada iş gücü devreye girer
İkinci aşama için yaygın olarak iki seçenek vardır ve aralarındaki tercih, teknik bir karardan olduğu kadar personel planlamasıyla da ilgilidir.
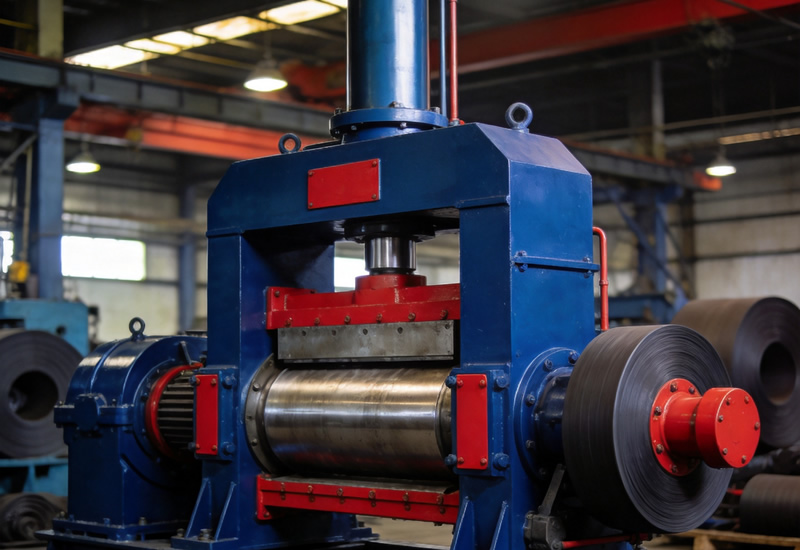
Açık valsli değirmen, zıt yönlerde dönen iki vals kullanır. Operatör şeridi keser, vals aralığına geri katlar ve karışımı gözle ve dokunarak değerlendirir. Bu bir zayıflık değildir. Renkli karışımlarda ve kısa süreli özel üretimlerde tesisteki en hızlı geri bildirim döngüsüdür.
Çift vidalı ekstrüzyon kalenderi, partiyi doğrudan mikserden alır, iki konik vidayla homojenleştirir ve sürekli bir tabaka hâlinde merdaneli kalıptan geçirir. Valslerin başında kimse beklemez. Tabakanın gerilmesini veya yığılmasını önlemek için vida hızı ile vals hızı birbirine kilitlenmiştir.
Pratik fark, çoğu alıcının ilk başta bakmadığı bir noktada ortaya çıkar. Açık valsli değirmende üretim kapasitesi, tüm vardiya boyunca tek bir kişinin dikkatine bağlıdır. Kalenderde ise kapasite, aşağı akıştaki soğutma hattıyla sınırlıdır; bu kısıtın giderilmesi çok daha kolaydır.
Üçüncü aşama bir konveyör değil, proses adımıdır
Kauçuk ısıyı kötü iletir. Mikserden 120 °C'de çıkan 10 mm'lik bir tabakanın yüzeyi soğuk hissedilirken orta kısmı hâlâ yumuşak olabilir. Bu noktada istiflerseniz, iki gün sonra tabakaların birbirine yapışması veya partinin beslenmemesi şeklinde ortaya çıkacak bir sorun yaratırsınız.
Soğutma sırasında iki şey gerçekleşir ve bunlardan yalnızca biri sıcaklıkla ilgilidir.
İlki ısıl süreçtir: istiflemeden önce tabakayı yaklaşık 40 °C'nin altına soğutmanız gerekir. İkincisi kimyasaldır. Parti sıcak kaldıkça viskozite değişmeye devam eder ve ön vulkanizasyon güvenlik payı azalır. Boşaltma sırasında Mooney viskozitesi ölçümü uygun görünen bir parti, sıcak bir istifte bir gece bekledikten sonra sınırda kalabilir.
Bu nedenle soğutma ünitesi tek bir iş yerine art arda üç iş yapar: soğutma, yapışma önleyici banyoya daldırma ve kurutma. Kurutmayı atlarsanız yapışmayı önlerken yoğuşmaya yol açarsınız.
Hatların uyumsuz olduğu noktalar
Hattı sondan başlayarak boyutlandırın
İlk akla gelen, bir mikser seçip çevresine uygun ekipmanı bulmaktır. Bu yaklaşım genellikle en yavaş bileşeni en ucuz olan bir hatla sonuçlanır.
İhtiyacınız olan gerçek parti boyutundan ve çevrim süresinden başlayın. Bunları kullanarak kg/sa değerini hesaplayın. Soğutma hattını bu değere ve en kısa çevrimine göre boyutlandırın. Ardından kalenderi, sonraki prosesinizin kabul edebileceği tabaka genişliği ve kalınlığına göre boyutlandırın. Teyit edilecek son bileşen miksersir; çünkü bir hatayı telafi etmeye yetecek ayar aralığına sahip tek bileşen odur.
Karışım sıcaklığa duyarlıysa hesabı daha uzun bir çevrim süresiyle yeniden yapın. Silika karışımları ve yüksek dolgu oranlı EPDM karışımları, katalogda belirtilen hızda dispersiyon hedeflerine nadiren ulaşır. Katalog hızına göre boyutlandırılmış soğutma hattı ise gereğinden büyük kalır ve kapasitesinin altında kullanılır.
Sıkça Sorulan Sorular
Karıştırma hattı ile karıştırma odası aynı şey midir?
Hat, makinelerin sıralamasıdır. Oda ise binayı, toz emiş sistemini, malzeme akışını ve çevresindeki tartım alanını kapsar. Kötü tasarlanmış bir odada iyi bir hattınız olabilir; ancak taşıma ve bekleme nedeniyle sağlanan faydanın büyük bölümünü kaybedebilirsiniz.
Dahili mikseri batch-off soğutma olmadan çalıştırabilir miyim?
Evet. Birçok küçük tesis, tabakaları palet raflarına istifleyip havada soğumaya bırakarak bunu yapar. Kaybettiğiniz şey tekrarlanabilirliktir. Havada soğutma hava koşullarına, istif yüksekliğine ve paletin ne kadar süre beklediğine bağlı olduğundan, yarın besleyeceğiniz parti bugün karıştırdığınız partiden biraz farklı olur.
Zaten bir kalenderim varsa açık valsli değirmene ihtiyacım var mı?
Tabaka üretimi için gerekmez. Ancak düşük sıcaklıkta son kürleme maddesi ilavesi, renk değişiklikleri veya ön vulkanizasyona uğramış bir partiyi kurtarmak için yine de isteyebilirsiniz. Çok sayıda formülle çalışan tesisler, tam da bu nedenle bir değirmen bulundurur.
Hangi boşaltma sıcaklığını hedeflemeliyim?
Kükürtlü sistemlerde kürleme maddeleri karışıma eklendikten sonra yaklaşık 100 ila 110 °C'nin altını hedefleyin. Kürleme maddesi içermeyen ana karışım aşamaları daha yüksek sıcaklıklarda çalışabilir. Her partide ölçüm yapın; soğutma suyu sıcaklığından tahmin yürütmek, partilerin sessizce bozulmasına yol açar.
Bir soğutma hattı kaç miksere hizmet verebilir?
Uygulamada iki mikser; ancak yalnızca soğutma hattının uzunluğu, ilk tabaka ilerlemeye devam ederken ikinci mikserden boşaltılan karışımı da karşılayabiliyorsa. Bunun ötesinde soğutma yapmıyor, sıra oluşturuyorsunuz demektir.
Son Haberler

Huahan, Uluslararası Kauçuk Fuarı’nda Komple Karıştırma Hattı Çözümlerini Tanıttı
Standımızda kauçuk işleme alanındaki tüm ürün portföyümüzü sergiledik; Avrupa, Orta Doğu ve Güneydoğu Asya’dan lastik grupları ve hortum üreticilerinden müşteriler standımızı ziyaret etti.
Haberi Oku →Nitelikli İş Gücü ve Ar-Ge Ekibi Büyümeye Devam Ediyor
Huahan ekibinin çalışan sayısı bugün 500'ü aşmıştır; ekipte mekanik tasarım, elektrik kontrolü, proses mühendisliği ve satış sonrası hizmet grupları yer almaktadır.
Haberi Oku →Yeni Birbirine Geçmeli Yoğurma Teknolojisi Dispersiyon Kalitesini Artırıyor
Mühendislik ekibimiz, dolgu maddelerinin daha homojen dağılmasını ve daha düşük karıştırma sıcaklıklarını sağlayan, geliştirilmiş bir birbirine geçmeli rotor tasarımını kullanıma sundu.
Haberi Oku →

{item.title}
{item.description}
YENİ BİR KAUÇUK ÜRETİM HATTI MI PLANLIYORSUNUZ?
Proses gereksinimlerinizi bize iletin — mühendislerimiz 24 saat içinde ihtiyaçlarınıza özel bir makine paketi önerecektir.