

Guide de la ligne de mélange du caoutchouc, du mélangeur interne au refroidissement batch-off
Guide de la ligne de mélange du caoutchouc : du mélangeur interne au refroidissement des lots
Une ligne de mélange du caoutchouc est une séquence fixe de machines qui transforme des balles, des poudres et des liquides en une feuille refroidie et empilable. À une extrémité, les matières premières — polymère, noir de carbone, huile et agents de vulcanisation — sont introduites. À l’autre extrémité, elles ressortent sous forme de feuille plate sur une palette, à une température inférieure à 40 °C et poudrée pour éviter qu’elle ne colle à elle-même.
Entre ces deux étapes, le mélange passe par trois opérations qui ne peuvent pas être réordonnées : le mélange dispersif, le formage et la stabilisation thermique. Chacune détermine une propriété différente. Or, la plupart des problèmes de ligne que je constate commencent par la même erreur : acheter ces équipements comme trois machines distinctes au lieu de les considérer comme une seule chaîne.
Ce que détermine réellement chaque étape
Interprétez la troisième colonne comme un outil de diagnostic. Si la feuille présente des points blancs, le problème ne vient pas de la ligne de refroidissement et aucun réglage de celle-ci ne pourra y remédier.
La première étape fixe la limite de tout ce qui suit
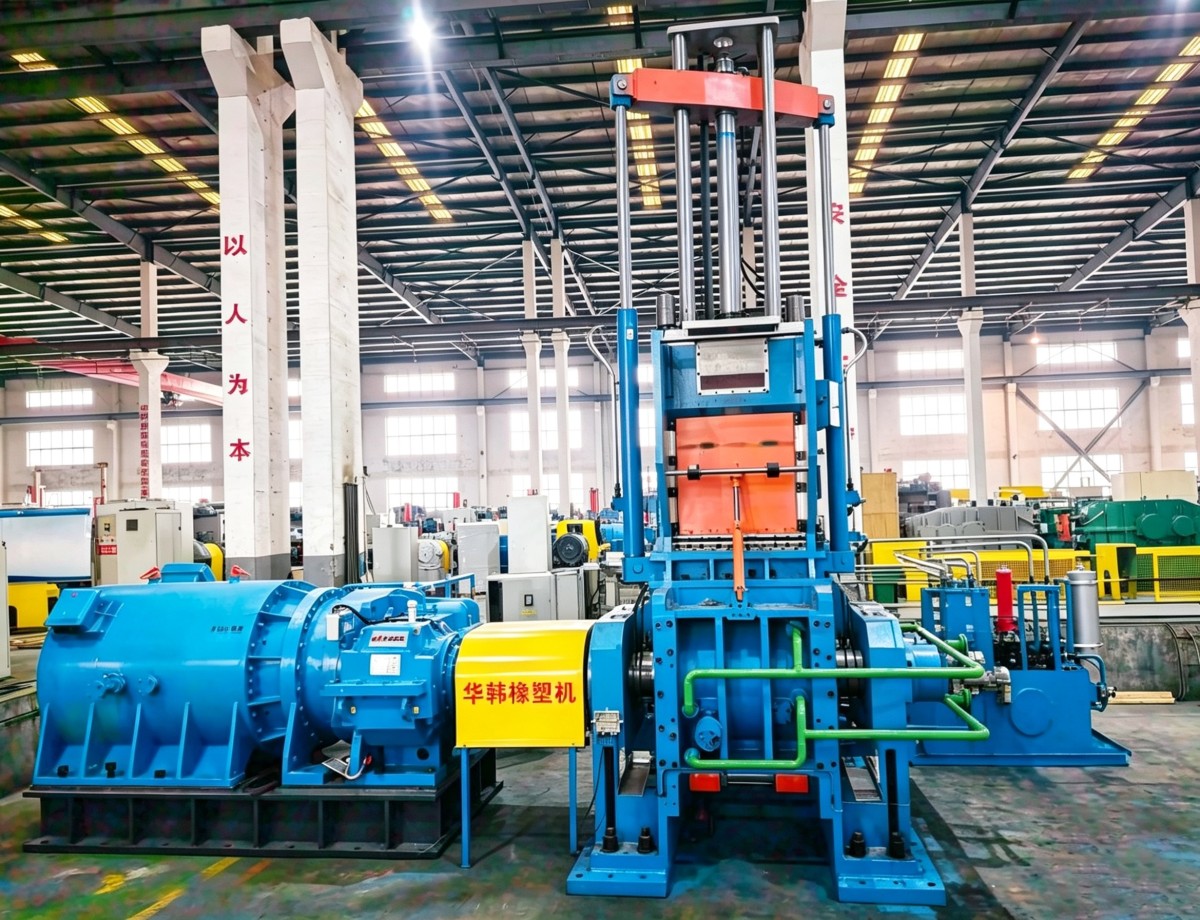
Une calandre ne peut pas corriger une mauvaise dispersion, et une ligne de refroidissement ne peut pas sauver un lot déchargé à une température trop élevée. Le reste de la ligne doit travailler avec le mélange tel qu’il sort de la chambre.
Trois valeurs comptent davantage que la plaque signalétique de la machine :
Facteur de remplissage. Les mélangeurs internes de production fonctionnent généralement entre 0,65 et 0,75 du volume de la chambre. Si le remplissage est insuffisant, les rotors dépensent leur énergie à brasser de l’air et le cisaillement nécessaire à la décomposition de la charge ne se développe pas. Si le remplissage est excessif, le vérin ne peut pas s’abaisser correctement, le mélange s’échappe par les joints et la température de déchargement augmente fortement pendant la dernière minute du cycle.
Température de déchargement. Pour les mélanges diènes vulcanisés au soufre, la cible habituelle est d’environ 100 à 110 °C au maximum après l’incorporation des agents de vulcanisation. Les systèmes au peroxyde tolèrent moins d’écarts, car la décomposition est purement thermique : la marge est donc plus faible et il n’existe aucun moyen efficace de la récupérer par la suite.
Durée du cycle. Un mélangeur interne de production effectue généralement un lot en 8 à 18 minutes. Pour le même mélange, un mélangeur à cylindres ouvert nécessite de 20 à 40 minutes, et une bonne partie de cet écart est due à l’opérateur, pas à l’acier.
La deuxième étape est celle où la main-d’œuvre entre en jeu
La deuxième étape comporte deux solutions courantes, et le choix entre elles relève autant de la gestion du personnel que de considérations techniques.
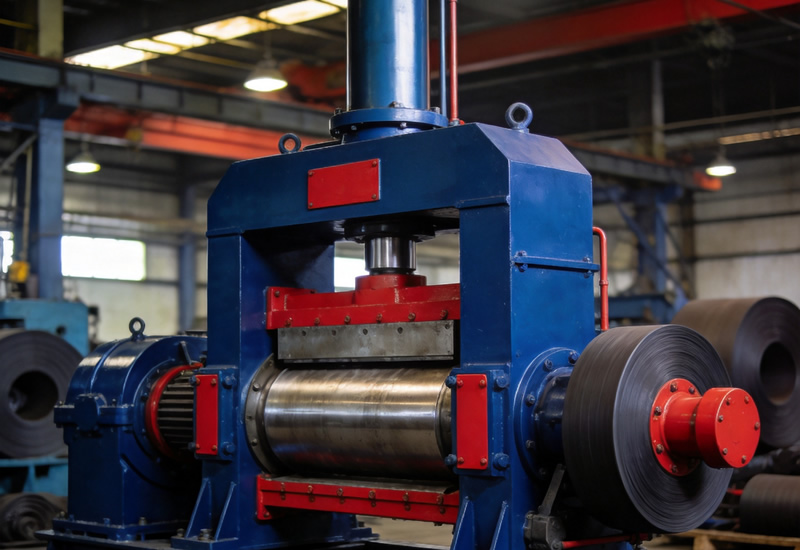
Un mélangeur à cylindres ouvert utilise deux cylindres tournant en sens inverse. L’opérateur coupe la bande, la replie dans l’entrefer et évalue le mélange à l’œil et au toucher. Ce n’est pas un inconvénient. Pour les mélanges colorés et les petites séries spécialisées, c’est le retour d’information le plus rapide de l’usine.
Une calandre d’extrusion à double vis reçoit directement le lot du mélangeur, l’homogénéise à l’aide de deux vis coniques, puis le pousse à travers une filière à rouleaux pour former une feuille continue. Personne n’a besoin de surveiller les cylindres. La vitesse des vis et celle des rouleaux sont synchronisées afin que la feuille ne s’étire pas et ne s’accumule pas.
La différence pratique apparaît à un endroit auquel la plupart des acheteurs ne pensent pas d’abord. Avec un mélangeur à cylindres ouvert, le débit est limité par l’attention d’une personne pendant tout le poste. Avec une calandre, le débit est limité par la ligne de refroidissement en aval, une contrainte bien plus facile à résoudre.
La troisième étape est une étape de procédé, pas un convoyeur
Le caoutchouc conduit mal la chaleur. Une feuille de 10 mm qui sort du mélangeur à 120 °C peut sembler froide en surface alors que son cœur est encore mou. Si vous l’empilez à ce stade, le problème peut apparaître deux jours plus tard sous la forme de feuilles collées ou d’un lot qui ne s’alimente pas correctement.
Deux phénomènes se produisent pendant le refroidissement, et un seul concerne la température.
Le premier est thermique : la feuille doit être refroidie à moins d’environ 40 °C avant d’être empilée. Le second est chimique. Tant que le lot reste chaud, la viscosité continue d’évoluer et la marge de sécurité contre le grillage diminue. Un lot dont la valeur Mooney était satisfaisante au déchargement peut devenir limite après avoir passé la nuit dans une pile chaude.
C’est pourquoi l’unité de refroidissement effectue trois opérations successives plutôt qu’une seule : refroidir, immerger dans un agent antiadhérent, sécher. Sans séchage, vous remplacez le collage par la condensation.
Les sources de mauvais dimensionnement des lignes
Dimensionnez la ligne en partant de l’aval
La tendance est de choisir un mélangeur, puis de trouver des équipements adaptés autour de celui-ci. Cette méthode aboutit généralement à une ligne dont l’élément le plus lent est aussi le moins coûteux.
Partez de la taille de lot et du cycle dont vous avez réellement besoin. Calculez le débit en kg/h. Dimensionnez la ligne de refroidissement selon ce débit, pour le cycle le plus court. Dimensionnez ensuite la calandre en fonction de la largeur et de l’épaisseur de feuille acceptées par l’étape suivante. Le mélangeur est le dernier équipement à confirmer, car c’est celui qui offre la plus grande plage de réglage pour compenser une erreur.
Si le mélange est sensible à la température, refaites le calcul avec un cycle plus long. Les mélanges à base de silice et les compositions EPDM fortement chargées atteignent rarement leurs objectifs de dispersion à la vitesse annoncée dans le catalogue. Une ligne de refroidissement dimensionnée pour cette vitesse sera alors surdimensionnée et sous-utilisée.
FAQ
Une ligne de mélange est-elle la même chose qu’un atelier de mélange ?
La ligne désigne la séquence de machines. L’atelier comprend le bâtiment, le système d’aspiration des poussières, la circulation des matières et la zone de pesage qui l’entourent. Vous pouvez disposer d’une bonne ligne dans un atelier mal agencé et perdre l’essentiel de ses avantages à cause des transports et des temps d’attente.
Puis-je utiliser un mélangeur interne sans refroidissement des lots ?
Oui, et de nombreuses petites usines le font en empilant les feuilles sur un support et en les laissant refroidir à l’air. Mais la répétabilité en pâtit. Le refroidissement à l’air dépend des conditions météorologiques, de la hauteur de la pile et du temps de séjour de la palette. Le lot alimenté demain ne sera donc pas tout à fait identique à celui mélangé aujourd’hui.
Ai-je besoin d’un mélangeur à cylindres ouvert si j’ai déjà une calandre ?
Pas pour le calandrage. Vous pouvez toutefois en avoir besoin pour l’ajout final des agents de vulcanisation à basse température, pour les changements de couleur ou pour tenter de récupérer un lot grillé. Les usines qui utilisent de nombreuses formulations conservent un mélangeur à cylindres pour cette raison précise.
Quelle température de déchargement dois-je viser ?
Environ 100 à 110 °C au maximum pour les systèmes au soufre après incorporation des agents de vulcanisation. Les étapes de mélange-maître sans agents de vulcanisation peuvent se dérouler à une température plus élevée. Mesurez la température à chaque lot : l’estimer à partir de la température de l’eau de refroidissement est un moyen de gâcher des lots sans s’en rendre compte.
Combien de mélangeurs une ligne de refroidissement peut-elle desservir ?
Deux, en pratique, et uniquement si la longueur de refroidissement permet de traiter le déchargement du second mélangeur pendant que la première feuille est encore en cours de déplacement. Au-delà, vous ne refroidissez plus : vous créez une file d’attente.
Actualités

Huahan présente ses solutions complètes de lignes de mélange au salon international du caoutchouc
Notre stand a présenté l’ensemble de notre gamme de produits pour la transformation du caoutchouc et attiré des clients de groupes spécialisés dans les pneumatiques et de fabricants de tuyaux venus d’Europe, du Moyen-Orient et d’Asie du Sud-Est.
Lire l’article →Une main-d’œuvre qualifiée et une équipe R&D en pleine croissance
L’équipe Huahan compte désormais plus de 500 employés, répartis entre les équipes de conception mécanique, de commande électrique, d’ingénierie des procédés et de service après-vente.
Lire l’article →Une nouvelle technologie de mélangeur-pétrisseur à rotors interpénétrants améliore la qualité de dispersion
Notre équipe d’ingénierie a introduit une conception améliorée des rotors interpénétrants, offrant une dispersion des charges plus homogène et des températures de mélange plus basses.
Lire l’article →

{item.title}
{item.description}
VOUS PLANIFIEZ UNE NOUVELLE LIGNE DE PRODUCTION DE CAOUTCHOUC ?
Envoyez-nous vos exigences de procédé — nos ingénieurs vous proposeront un ensemble de machines adapté sous 24 heures.