

دليل خط خلط المطاط: من الخلاط الداخلي إلى تبريد الدفعات
دليل خط خلط المطاط: من الخلاط الداخلي إلى التبريد بعد الخلط
خط خلط المطاط هو تسلسل ثابت من الآلات يحوّل بالات المطاط والمساحيق والسوائل إلى صفيحة مبردة قابلة للتكديس. تدخل المواد من أحد طرفيه على هيئة بوليمر وأسود الكربون وزيت ومواد معالجة. وتخرج من الطرف الآخر على هيئة صفيحة مسطحة على منصة نقالة، بدرجة حرارة أقل من 40 °C، ومرشوشة بمادة تمنع التصاقها بنفسها.
بين هاتين النقطتين، يمر المركب بثلاث عمليات لا يمكن تغيير ترتيبها: الخلط التشتتي، والتشكيل، والتثبيت الحراري. تحدد كل عملية خاصية مختلفة. وتبدأ معظم مشكلات الخطوط التي أراها من الخطأ نفسه، وهو شراء هذه العمليات على هيئة ثلاث آلات منفصلة بدلًا من منظومة مترابطة.
ما الذي تحدده كل مرحلة فعليًا
اقرأ العمود الثالث بوصفه أداة تشخيصية. إذا ظهرت بقع بيضاء على الصفيحة، فخط التبريد ليس سبب المشكلة، ولن يفيد إجراء أي ضبط عليه.
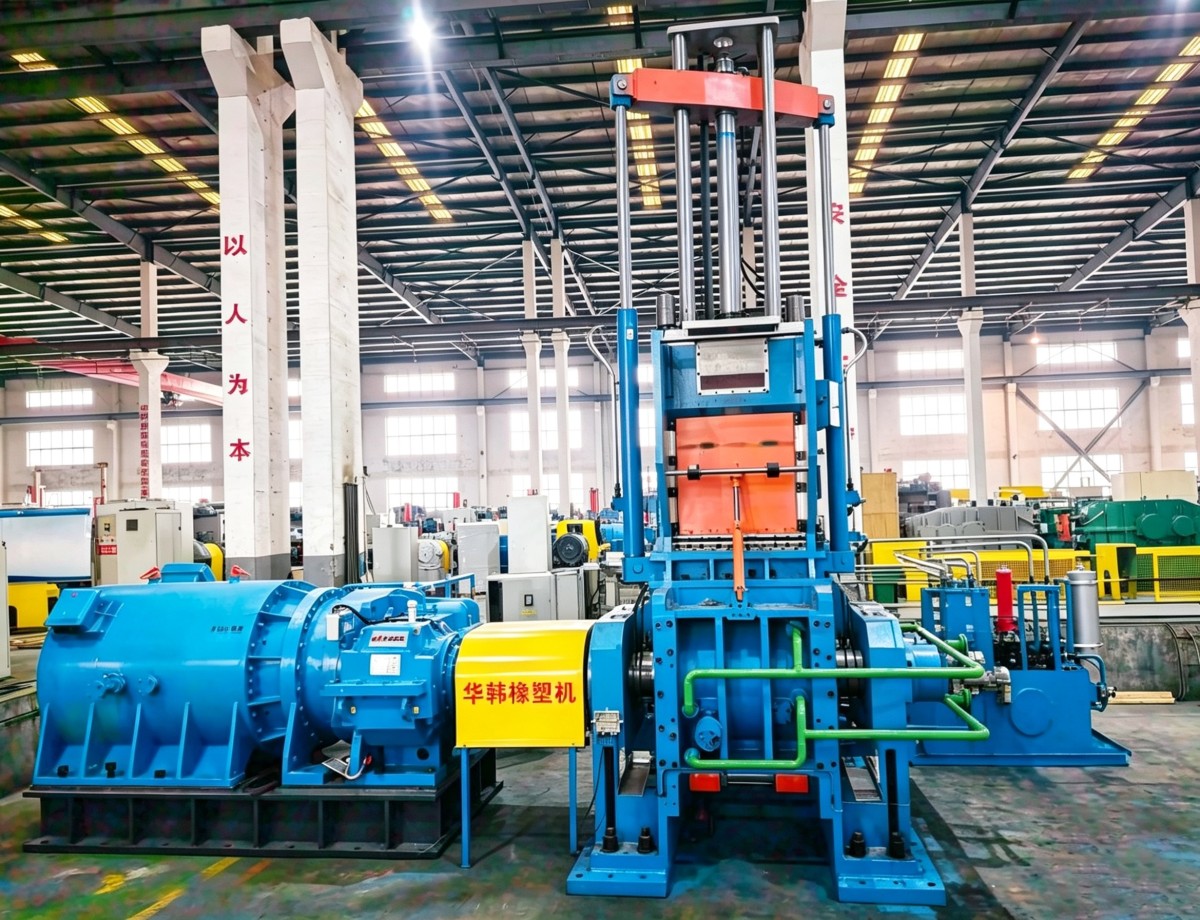
المرحلة الأولى تحدد سقف أداء كل ما يليها
لا تستطيع آلة تشكيل الصفائح إصلاح ضعف التشتت، كما لا يستطيع خط التبريد إنقاذ دفعة تم تفريغها وهي شديدة السخونة. فما يخرج من حجرة الخلط هو ما ستتعامل معه بقية معدات الخط.
هناك ثلاثة أرقام أهم من لوحة بيانات الآلة:
معامل الملء. تعمل الخلاطات الداخلية الإنتاجية عادةً عند 0.65 إلى 0.75 من حجم الحجرة. عند انخفاض الملء، تهدر الدوارات طاقتها في تحريك الهواء، ولا يتولد القص اللازم لتفكيك الحشوات. وعند زيادة الملء، لا يستطيع المكبس الاستقرار في موضعه، ويتسرب المركب من الأختام، وترتفع درجة حرارة التفريغ بشدة في الدقيقة الأخيرة من الدورة.
درجة حرارة التفريغ. في مركبات الدايين المفلكنة بالكبريت، يكون الهدف المعتاد أقل من نحو 100 إلى 110 °C بعد إضافة مواد المعالجة. أما أنظمة البيروكسيد فهي أقل تسامحًا، لأن التحلل فيها حراري بحت، لذا يكون هامش الأمان أصغر ولا توجد طريقة عملية لاستعادته لاحقًا.
زمن الدورة. تُكمل الخلاطة الداخلية الإنتاجية عادةً دفعةً خلال 8 إلى 18 دقيقة. أما المطحنة المفتوحة فتستغرق 20 إلى 40 دقيقة لمعالجة المركب نفسه، ويعود جزء كبير من هذا الفارق إلى المشغّل لا إلى الفولاذ.
في المرحلة الثانية يدخل العامل البشري إلى خط الإنتاج
للمرحلة الثانية خياران شائعان، والاختيار بينهما قرار يتعلق بتوافر العمالة بقدر ما يتعلق بالجوانب التقنية.
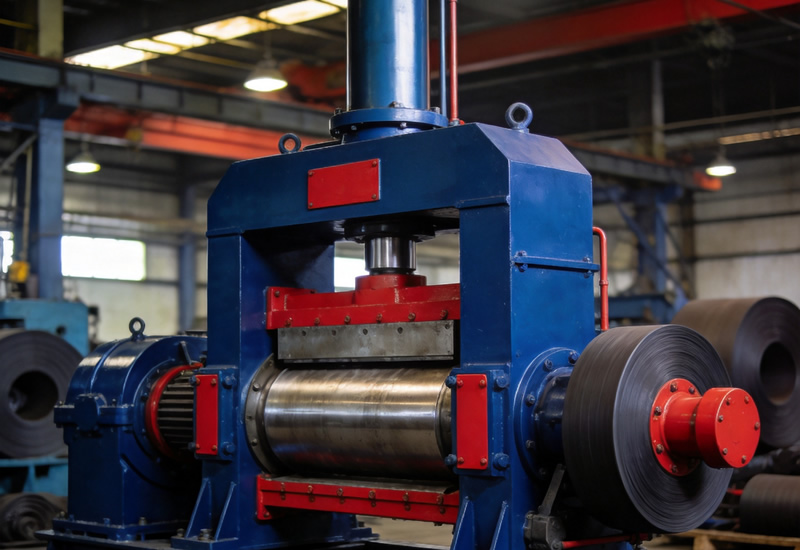
تستخدم المطحنة المفتوحة درفيلين يدوران في اتجاهين متعاكسين. يقطع المشغّل الشريط، ويطويه ليُدخله مجددًا في الفجوة بين الدرفيلين، ويقيّم المركب بالنظر واللمس. وهذا ليس عيبًا. ففي المركبات الملونة وعمليات الإنتاج التخصصية القصيرة، توفر المطحنة أسرع حلقة تغذية راجعة في المصنع.
تستقبل آلة تشكيل الصفائح بالبثق ذات اللولبين الدفعة مباشرةً من الخلاطة، وتجانسها باستخدام لولبين مخروطيين، ثم تدفعها عبر قالب درفلة على هيئة صفيحة مستمرة. ولا يقف أحد عند الدرافيل. وتُربط سرعة اللولب بسرعة الدرفيلين لمنع تمدد الصفيحة أو تراكمها.
يظهر الفرق العملي في جانب لا ينتبه إليه معظم المشترين في البداية. ففي المطحنة المفتوحة، تحدد قدرة شخص واحد على التركيز طوال الوردية سقف الإنتاج. أما في آلة تشكيل الصفائح، فيحد خط التبريد اللاحق من الإنتاج، وهو قيد أسهل بكثير في معالجته.
المرحلة الثالثة خطوة من خطوات العملية، وليست مجرد ناقل
المطاط رديء التوصيل للحرارة. وقد تبدو صفيحة بسماكة 10 mm، خرجت من الخلاطة عند 120 °C، باردة على سطحها بينما يظل قلبها لينًا. وإذا كُدّست عندئذ، فستنشأ مشكلة تظهر بعد يومين على هيئة صفائح ملتصقة أو دفعة يتعذر تغذيتها.
تحدث أثناء التبريد عمليتان، ولا تتعلق إلا إحداهما بدرجة الحرارة.
الأولى حرارية: يجب خفض حرارة الصفيحة إلى أقل من نحو 40 °C قبل تكديسها. والثانية كيميائية. فطالما بقيت الدفعة ساخنة، تستمر اللزوجة في التغير ويتقلص هامش الأمان ضد الاحتراق المبكر. وقد تصبح دفعة أظهرت قيمة موني مريحة عند التفريغ على حدود الأمان بعد تركها طوال الليل في كومة دافئة.
لهذا تؤدي وحدة التبريد ثلاث وظائف متتابعة لا وظيفة واحدة: التبريد، والغمر في مادة مانعة للالتصاق، والتجفيف. وتجاوز التجفيف يعني استبدال مشكلة الالتصاق بمشكلة التكاثف.
مواضع عدم التوافق بين مكونات الخط
حدّد حجم الخط بالعمل عكسيًا
النهج المعتاد هو اختيار خلاطة أولًا، ثم العثور على معدات تناسبها. وغالبًا ما يؤدي ذلك إلى خط يصبح فيه أبطأ مكوّن هو الأرخص.
ابدأ بحجم الدفعة وزمن الدورة اللذين تحتاج إليهما فعليًا. احسب الإنتاجية بوحدة kg/h. ثم حدّد حجم خط التبريد وفق هذا الرقم عند أقصر دورة. وبعد ذلك حدّد حجم آلة تشكيل الصفائح وفق عرض الصفيحة وسماكتها اللذين يمكن لعملية الإنتاج التالية استيعابهما. ولا تؤكد اختيار الخلاطة إلا أخيرًا، لأنها المكوّن الوحيد الذي يتيح نطاق ضبط كافيًا لاستيعاب أي خطأ.
إذا كان المركب حساسًا لدرجة الحرارة، فأعد الحساب باستخدام دورة أطول. فنادرًا ما تحقق مركبات السيليكا ومخاليط EPDM ذات التحميل العالي أهداف التشتت بالسرعة المذكورة في الكتالوج، كما أن خط التبريد المصمم على أساس سرعة الكتالوج سيكون أكبر من اللازم وقليل الاستخدام.
الأسئلة الشائعة
هل خط الخلط هو نفسه غرفة الخلط؟
الخط هو تسلسل الآلات. أما الغرفة فتشمل المبنى ونظام شفط الغبار وتدفق المواد ومنطقة الوزن المحيطة به. قد يكون لديك خط جيد داخل غرفة سيئة التخطيط، فتفقد معظم الفائدة بسبب النقل والانتظار.
هل يمكنني تشغيل خلاطة داخلية من دون تبريد بعد الخلط؟
يمكنك ذلك، وتفعله منشآت صغيرة كثيرة، بتكديس الصفائح على حوامل وتركها لتبرد في الهواء. لكنك ستفقد قابلية تكرار النتائج. فالتبريد بالهواء يعتمد على الطقس وارتفاع الكومة ومدة بقاء المنصة النقالة في مكانها، لذا لن تكون الدفعة التي تغذيها غدًا مطابقة تمامًا للدفعة التي خلطتها اليوم.
هل أحتاج إلى مطحنة مفتوحة إذا كانت لديّ آلة تشكيل صفائح؟
ليس من أجل تشكيل الصفائح. لكن قد تظل بحاجة إليها لإضافة مواد المعالجة النهائية عند درجة حرارة منخفضة، أو لتغيير الألوان، أو لإنقاذ دفعة تعرضت للاحتراق المبكر. وتحتفظ المصانع التي تشغّل تركيبات كثيرة بمطحنة لهذا السبب تحديدًا.
ما درجة حرارة التفريغ التي ينبغي استهدافها؟
أقل من نحو 100 إلى 110 °C لأنظمة الكبريت بعد دمج مواد المعالجة. ويمكن تشغيل مراحل الخلط الأساسي من دون مواد معالجة عند درجات حرارة أعلى. قِس درجة الحرارة في كل دفعة؛ فتقديرها من درجة حرارة ماء التبريد هو ما يؤدي إلى إفساد الدفعات دون أن يلاحظ أحد.
كم خلاطة يمكن أن يخدمها خط تبريد واحد؟
خلاطتان عمليًا، وفقط إذا كان طول خط التبريد كافيًا لاستيعاب تفريغ الخلاطة الثانية بينما لا تزال الصفيحة الأولى تتحرك على الخط. وما يتجاوز ذلك لا يُعد تبريدًا، بل طابور انتظار.
أخبار عاجلة

تعرض Huahan حلول خطوط الخلط المتكاملة في المعرض الدولي للمطاط
عرض جناحنا مجموعة منتجاتنا الكاملة لمعالجة المطاط، واستقطب عملاء من مجموعات تصنيع الإطارات ومصنّعي الخراطيم في أنحاء أوروبا والشرق الأوسط وجنوب شرق آسيا.
اقرأ المقال →استمرار نمو القوى العاملة الماهرة وفريق البحث والتطوير
يضم فريق Huahan الآن أكثر من 500 موظف، بما في ذلك فرق التصميم الميكانيكي والتحكم الكهربائي وهندسة العمليات وخدمة ما بعد البيع.
اقرأ المقال →تقنية جديدة للعجانة ذات الدوارات المتشابكة تحسّن جودة التشتت
قدّم فريقنا الهندسي تصميمًا مطورًا للدوارات المتشابكة، يحقق توزيعًا أكثر تجانسًا لمواد الحشو ودرجات حرارة خلط أقل.
اقرأ المقال →

{item.title}
{item.description}
هل تخطط لإنشاء خط إنتاج مطاط جديد؟
أرسل إلينا متطلباتك التشغيلية — وسيقترح مهندسونا مجموعة معدات ملائمة خلال 24 ساعة.