

Категории
Линия каландрирования стального корда
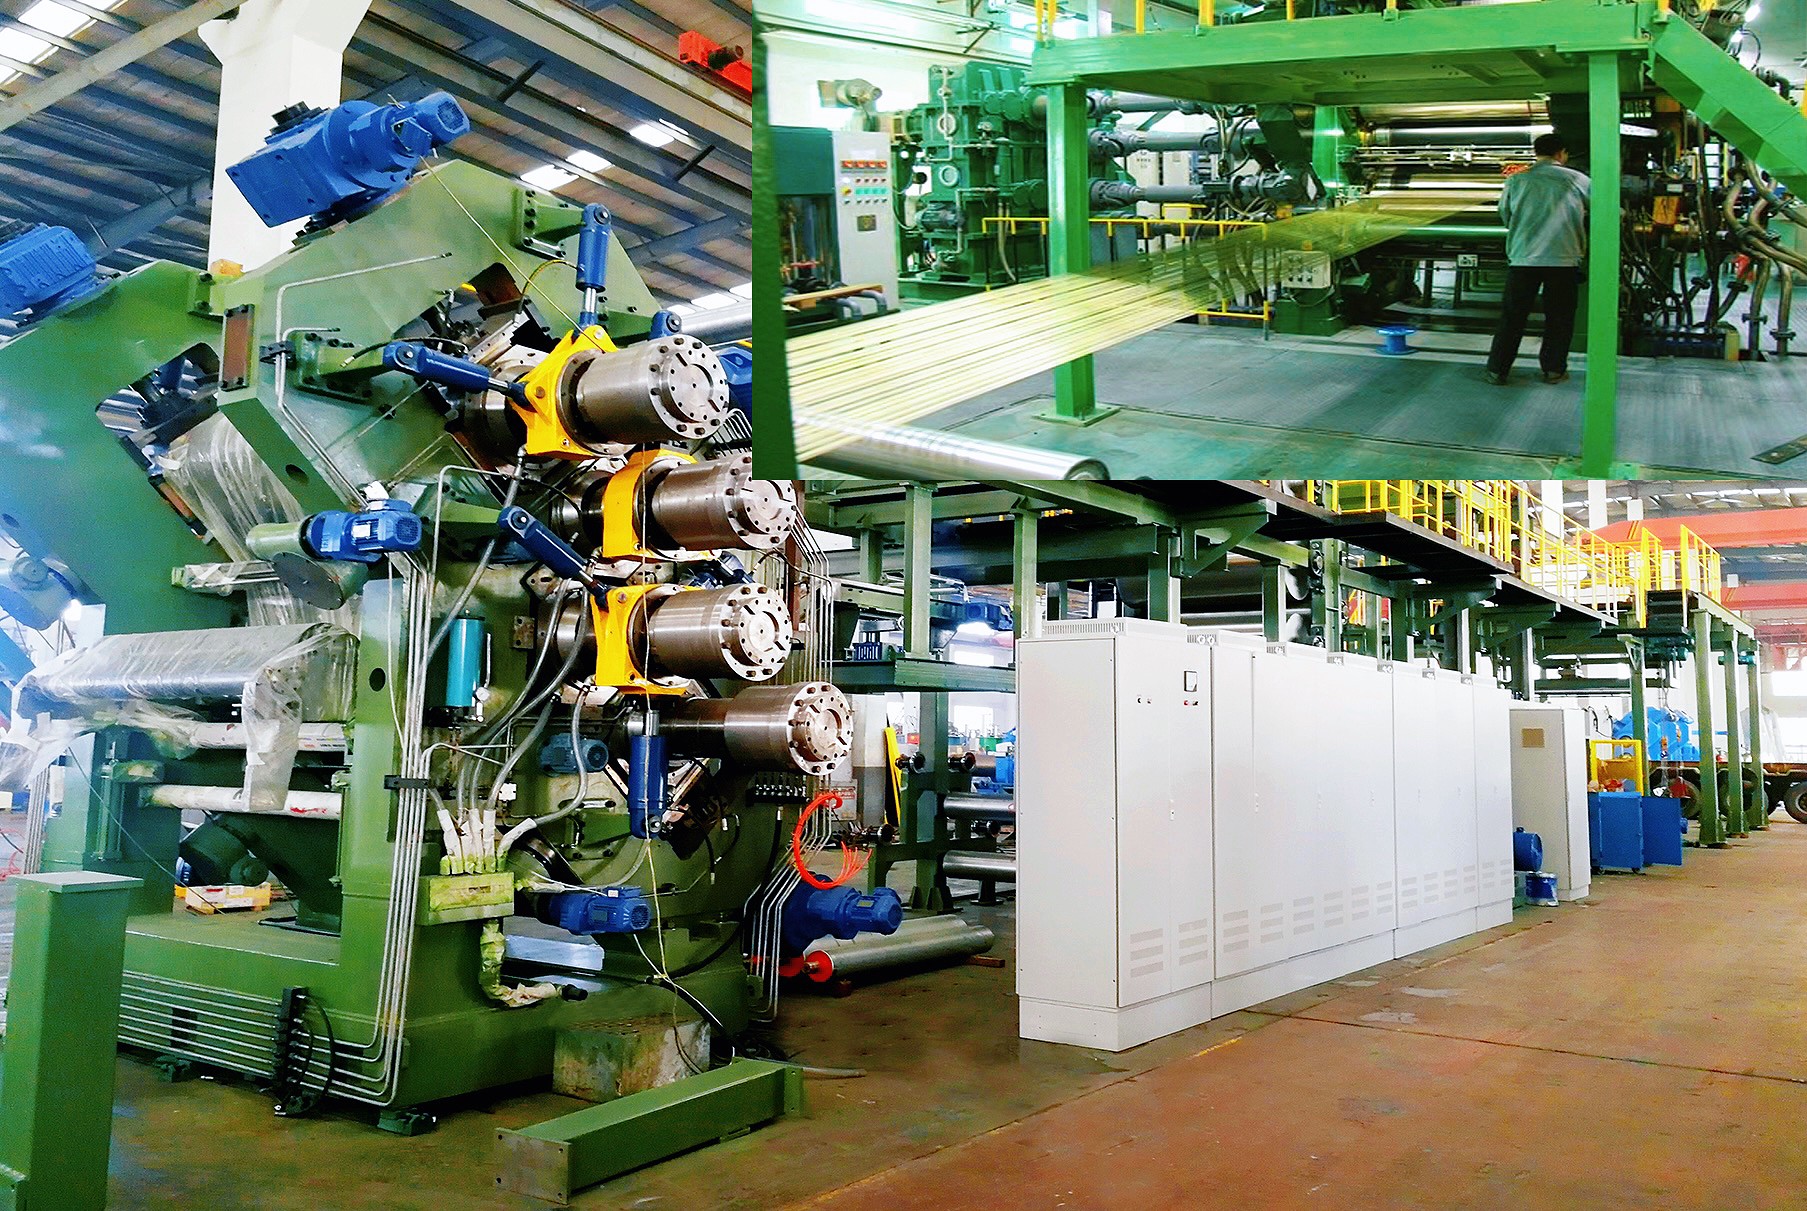
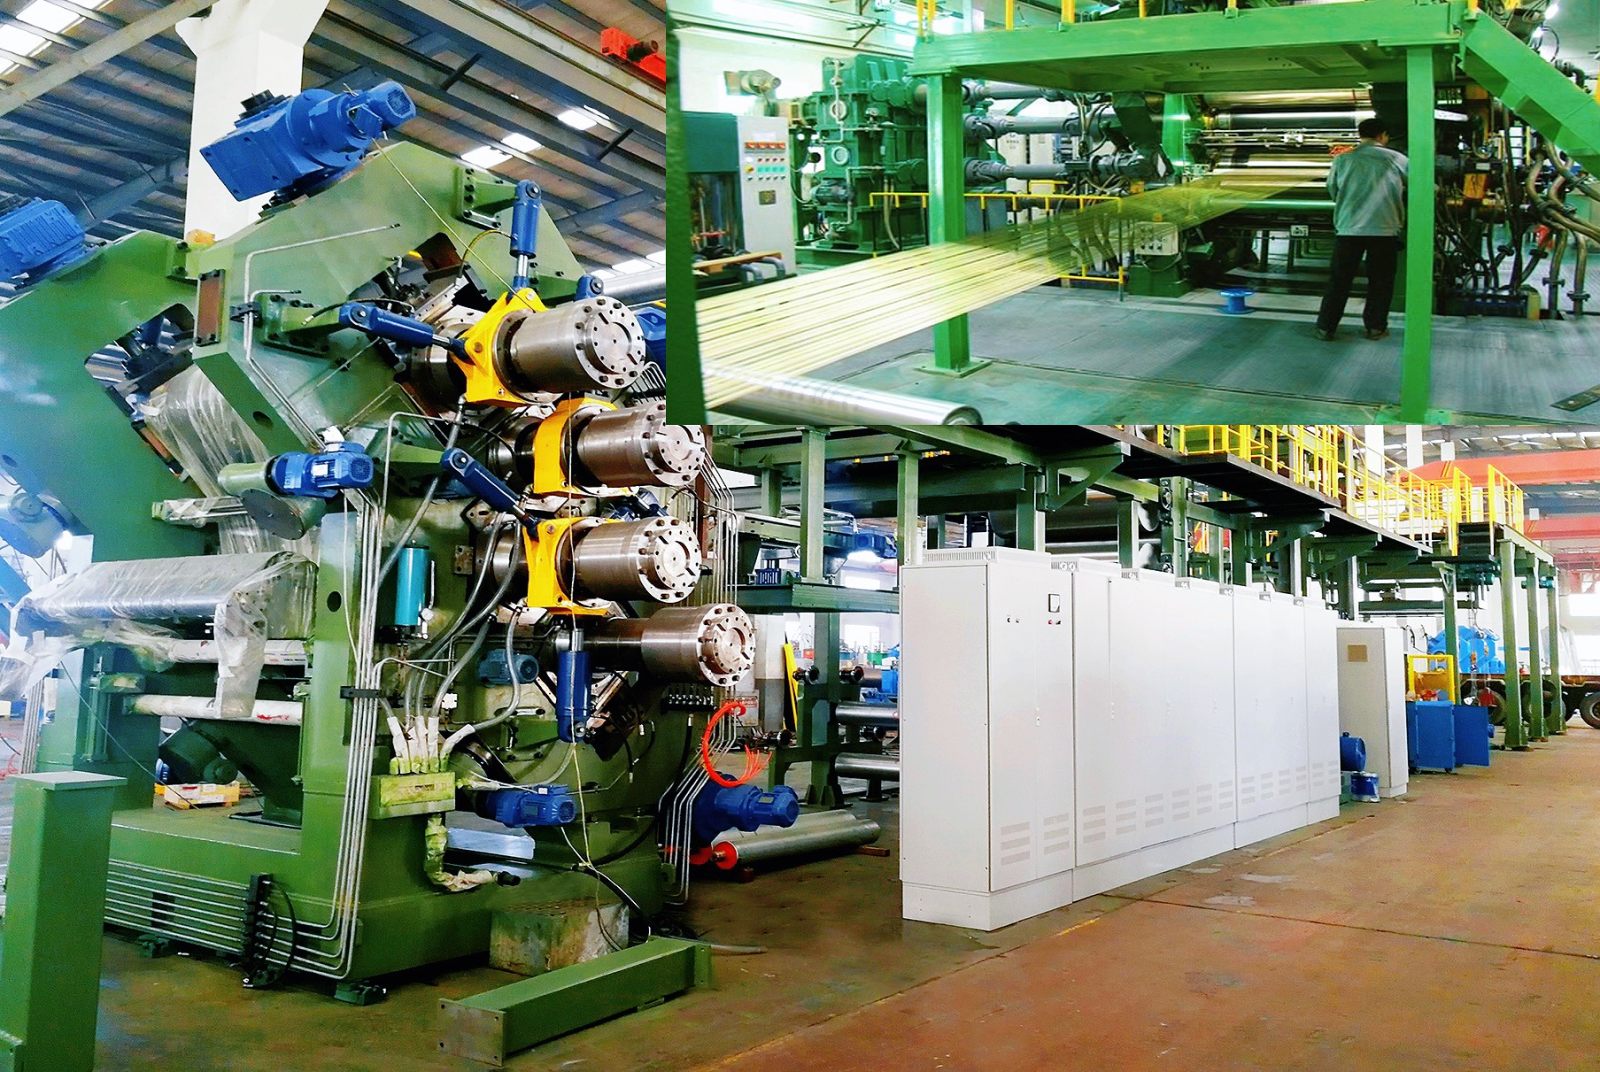
Четырехвалковая каландровая линия для металлокордного полотна — специализированное оборудование для производства кордных материалов каркаса радиальных шин. При горячем каландровании металлокорд с медным покрытием с обеих сторон дублируется резиной, образуя высокопрочное металлокордное полотно с низким удлинением; оно используется для изготовления каркасов цельнометаллокордных радиальных шин, брекерных слоев и других изделий.
Особенности продукции: основной каландр оснащен четырьмя валками из высокопрочного легированного отбеленного чугуна / кованой легированной стали. Температура поверхности валков регулируется автоматической системой контроля температуры, а зазор между валками автоматически настраивается высокоточной электрической / гидравлической системой регулировки. Оборудование оснащено устройствами устранения зазоров в подшипниках и компенсации выпуклости валков. Линия оснащена системой управления PLC + шина, обеспечивающей высокую степень автоматизации.
О продукте
Четырехвалковая каландровая линия для металлокордного полотна — специализированное оборудование для производства кордных материалов каркаса радиальных шин. При горячем каландровании металлокорд с медным покрытием с обеих сторон дублируется резиной, образуя высокопрочное металлокордное полотно с низким удлинением; оно используется для изготовления каркасов цельнометаллокордных радиальных шин, брекерных слоев и других изделий.
Особенности продукции: основной каландр оснащен четырьмя валками из высокопрочного легированного отбеленного чугуна / кованой легированной стали. Температура поверхности валков регулируется автоматической системой контроля температуры, а зазор между валками автоматически настраивается высокоточной электрической / гидравлической системой регулировки. Оборудование оснащено устройствами устранения зазоров в подшипниках и компенсации выпуклости валков. Линия оснащена системой управления PLC + шина, обеспечивающей высокую степень автоматизации.
Преимущества:
Металлокорд: высокая управляемость натяжения при размотке и стабильность натяжения;
Стабильные температура каландровых валков, зазор между ними и скорость; отсутствуют такие дефекты, как утечка резины или пузырьки;
Равномерные толщина и плотность готового изделия, стабильное натяжение; ровная гладкая поверхность без складок.
Каландровая линия для металлокордного полотна представляет собой агрегатную линию для каландрирования и обрезинивания металлокордного полотна. Она включает резиновый каландр и сопряженное с ним оборудование; в соответствии с требованиями процесса обрезинивания линия оснащается оборудованием для непрерывного выполнения этой операции. Основное технологическое оборудование состоит из стойки размотки корда, стойки раскладки проволок, устройства сращивания, устройства раскладки корда, охлаждающей машины, накопителя полотна, тянущего устройства, намотчика и других систем управления. Оборудование равномерно раскладывает корды с заданной плотностью и прижимает их к каландровым валкам с резиновым покрытием. Оно состоит главным образом из двух параллельных рифленых раскладочных валков и механизмов их перемещения. Размеры и шаг канавок раскладочных валков определяются типом и характеристиками корда, а также плотностью кордного полотна. Перемещение валков обеспечивается приводным механизмом с электродвигателями, пневмоцилиндрами или гидроцилиндрами. При заправке или раскладке корда валки можно отвести от каландровых валков; после завершения заправки или раскладки их можно слегка прижать к каландровым валкам, чтобы точно ограничить положение корда и перевести оборудование в рабочий режим каландрирования. Стойка размотки состоит из определенного количества шпинделей, установленных и закрепленных на раме. На шпиндели устанавливаются бобины с кордом. Для поддержания постоянного натяжения при размотке корда каждое шпиндельное гнездо оснащается устройством автоматической регулировки натяжения при размотке. Обычно используются устройства с фрикционным торможением, электромагнитным управлением или пневматическим управлением.
Параметры
Отправить запрос
Рекомендуемые товары