

Как подобрать смесительную вальцовую машину с учетом фактической массы резиновой навески?
Чтобы подобрать смесительный валоковый станок для фактической массы партии резиновой смеси, сначала определите максимальное количество смеси, которое одновременно будет находиться на валках, а затем сопоставьте его с рабочей вместимостью станка для этой смеси и операции. Номинальная производительность по партии — лишь отправная точка: один и тот же станок может обрабатывать разную массу при прогреве, окончательном смешении или каландровании, поскольку каждая операция предъявляет свои требования к валкам, приводу и оператору.
Правильный выбор также должен соответствовать размеру партии на предыдущем этапе и требуемой производительности последующего оборудования. Станок может вместить партию, но если он не способен обработать её за отведённое время цикла, для линии он всё равно может оказаться слишком мал.
Начните с массы материала, которая фактически поступит на станок
Учитывайте общую массу резиновой смеси на станке, а не только массу базового полимера. В зависимости от места станка в технологическом процессе материал может уже содержать наполнители, масла и другие компоненты, добавленные в смесителе закрытого типа. Если вулканизующие агенты или другие компоненты вводятся на валковом станке, включите их в расчёт максимального количества материала, находящегося на станке одновременно.
Например, если смеситель на предыдущем этапе выгружает партию массой 100 кг, а на валковом станке добавляются ещё 5 кг компонентов, то при одновременном нахождении всего материала на станке максимальная нагрузка составляет 105 кг, а не 100 кг. Это пример арифметического расчёта, а не рекомендация по выбору вместимости.
Также проверьте, что происходит между партиями. Если часть материала от предыдущей партии остаётся на валках, пока подаётся следующая порция, кратковременная нагрузка может превышать зарегистрированную массу партии. Если материал намеренно делят на части, выбирайте станок с расчётом на самую большую обрабатываемую порцию, учитывая возможное наложение операций подачи и выгрузки.
Разделяйте два показателя: максимальную одновременную нагрузку, которая влияет на рабочую вместимость, и общую массу партии, от которой зависит, сколько материала нужно обработать за каждый цикл. Разделение партии может уменьшить нагрузку на валки, но не сокращает объём материала, который необходимо обработать.
Сравнивайте рабочую вместимость, а не только каталожное значение
Производители могут по-разному указывать вместимость валковых станков. Опубликованное значение может относиться к типичной партии, диапазону масс или операции, выполняемой при определённых условиях. Перед сравнением станков выясните, что именно включено в указанную массу и как она была определена.
Для каждого предлагаемого станка запросите оценку вместимости применительно к одинаковому описанию вашего процесса:
- Состав смеси и её состояние при поступлении на валковый станок.
- Максимальная масса материала, одновременно находящегося на валках.
- Выполняемые операции: прогрев, смешение, добавление компонентов, рафинирование или каландрование.
- Предполагаемый способ подачи и выгрузки, включая разделение партии на части.
- Требуемое время цикла и состояние готового листа или полосы.
Такое сравнение делает коммерческие предложения более информативными, чем сопоставление одних лишь размеров валков. Станок, рассчитанный на определённую массу при прогреве, не обязательно подойдёт для той же массы, если требуется вводить и диспергировать порошки или если смесь плохо формирует валок.
Попросите поставщика указать ожидаемый рабочий диапазон, а также максимальную загрузку. Станок, выбранный только для редких крупных партий, может быть неудобен при обработке значительно меньших партий, которые производятся чаще всего. И наоборот, станок, хорошо работающий при обычной нагрузке, может иметь недостаточный запас для тяжёлой рецептуры или изменения процесса.
Как размер валков и свойства смеси влияют на выбор?
Диаметр и рабочая длина валков влияют на доступную рабочую поверхность и на движение материала через зазор между валками. Валки большего размера могут предоставить больше места для партии, но вместимость не увеличивается по простой универсальной зависимости от диаметра или длины. На эффективность обработки влияют также возможности привода, скорость валков, коэффициент фрикции, регулирование температуры и выполняемая операция.
Свойства смеси не менее важны. Две партии одинаковой массы могут занимать разный объём и по-разному вести себя на валках. Плотная смесь с высоким содержанием наполнителя и более лёгкая смесь могут требовать разного рабочего пространства. Жёсткая смесь может потребовать большего крутящего момента и большего времени для формирования валка, тогда как мягкой или липкой смесью бывает трудно управлять даже при достаточной мощности привода.
Температура также меняет поведение смеси. Материал, выгруженный из смесителя закрытого типа в нагретом состоянии, может вести себя на валках иначе, чем холодный материал, взятый со склада. Перегрев смеси во время обработки на валках может затруднить работу; если в составе присутствуют термочувствительные вулканизующие агенты, чрезмерная температура также повышает риск преждевременной вулканизации, называемой подвулканизацией.
Описывайте материал в том состоянии, в котором он поступает на валковый станок, а не только приводите рецептуру на бумаге. Полезно указать, горячий он или холодный, жёсткий или мягкий, как его подают на станок и содержит ли он вулканизующие агенты во время обработки. Для нескольких рецептур определите как наиболее трудную для обработки, так и ту, у которой максимальная масса партии. Это могут быть разные смеси.
Какие операции должен выполнять станок с каждой партией?
У валкового станка, используемого преимущественно для прогрева и каландрования уже готовой смеси, задача отличается от задачи станка, предназначенного для ввода компонентов. Окончательное смешение может требовать многократного разрезания и складывания материала, контролируемого добавления компонентов и достаточного времени для достижения необходимой однородности распределения. Эти этапы влияют как на практический размер партии, так и на время цикла.
К каландрованию также предъявляются особые требования. Станку может потребоваться выпускать равномерный лист или полосу для охлаждающего конвейера, фильтрующей машины, каландра или другого оборудования следующего этапа. Рабочая ширина валков и устройство выгрузки должны соответствовать требуемому формату продукции. Партию, которую можно обработать на валках, не всегда можно выгрузить в том виде и за то время, которые необходимы следующей машине.
Если на валковый станок поступает выгрузка из смесителя закрытого типа, проверьте, как будет передаваться партия. Полная выгрузка может поступить быстрее, чем станок способен безопасно и равномерно её принять. Подача порциями или подходящая система передачи материала могут решить проблему, но изменят рабочий цикл, поэтому это следует учитывать при обсуждении вместимости.
Если станок рассматривается для нескольких операций, попросите провести оценку для каждой из них. Операция с максимальной массой партии не обязательно будет определяющей: обработка меньшей партии с интенсивным введением компонентов может занять больше времени или предъявлять более высокие требования к процессу.
Проверяйте производительность наряду с размером партии
Рабочая вместимость показывает, можно ли обработать партию. Производительность показывает, сможет ли станок обеспечить нужный темп. Для оценки производительности учитывайте полный цикл: приём материала, формирование валка, добавление компонентов, если оно требуется, обработку смеси, каландрование или снятие материала и освобождение станка для следующей партии.
Для простого примера планирования: партия массой 100 кг, обрабатываемая каждые 20 минут, соответствует средней производительности 300 кг в час при непрерывной работе. Если полный цикл занимает 30 минут, средняя производительность снижается до 200 кг в час. Эти значения иллюстрируют расчёт; фактическое время цикла зависит от материала, задачи, оборудования и метода работы.
Сопоставьте среднюю производительность с графиком выгрузки смесителя на предыдущем этапе и потребностью оборудования следующего этапа. Учитывайте обычные перерывы, смену рецептур и время, необходимое для перемещения материала между станками. Станок, который достигает целевого показателя только при бесперебойном выполнении каждого цикла, оставляет мало возможностей для гибкого планирования производства.
Разделение партии часто является практичным решением, если имеющийся валковый станок не может принять всю загрузку одновременно. Компромисс заключается в том, что каждую порцию нужно отдельно обработать и выгрузить, а порции, возможно, потребуется объединить для прослеживаемости или дальнейшей обработки. Проверьте, не создаёт ли дополнительное перемещение материалов узкое место и не приходится ли им слишком долго ждать при неподходящей температуре.
Какой запас вместимости следует предусмотреть?
Выбирайте рабочую вместимость, позволяющую учесть обычные отклонения, не полагаясь при обработке каждой партии на заявленный максимум станка. Необходимый запас зависит от точности взвешивания партий, изменений рецептур, способа подачи материала и сложности операции. Фиксированный процент не может учитывать все эти условия.
В то же время большая вместимость не всегда лучше. Значительно превышающая потребности вместимость может увеличить затраты на оборудование и эксплуатацию, потребовать больше производственной площади и затруднить обработку небольших партий. Привод, инженерные коммуникации и вспомогательное оборудование также должны соответствовать возможностям площадки. Если объём производства варьируется от небольших опытных партий до гораздо более крупных производственных партий, один станок может оказаться не самым практичным решением для обоих случаев.
При оценке существующего станка учитывайте наблюдения за его работой. Постоянное скопление избыточного количества материала, медленное введение компонентов, трудности с поддержанием рабочего валка или чрезмерное время обработки могут указывать на то, что партия или процесс выходят за пределы практических возможностей машины. Однако у этих признаков могут быть и другие причины, включая температуру, настройки валков или изменения рецептуры. Поэтому их следует оценивать в совокупности, а не считать доказательством недостаточной вместимости станка.
Какую информацию предоставить поставщику валкового станка?
Для полезного запроса на подбор оборудования предоставьте поставщику достаточно информации, чтобы он мог совместно оценить нагрузку, выполняемые операции и график производства. Укажите:
- Обычную и максимальную массу партии, включая компоненты, добавляемые на валковом станке.
- Диапазон составов смесей и рецептуру, наиболее трудную для обработки.
- Состояние материала и диапазон температуры на входе, если они известны.
- Оборудование предыдущего этапа, график выгрузки и предполагаемый способ подачи.
- Операцию на валковом станке, требуемую форму готового материала и оборудование следующего этапа.
- Целевое время цикла, производительность, доступные инженерные коммуникации и ограничения по площади.
- Нужно ли обрабатывать партии целиком или их можно разделять на части.
Попросите поставщика указать в предложении, какие рабочую нагрузку, процесс, цикл и способ подачи он принял за основу. Это упрощает сравнение вариантов и позволяет выявить различия, которые может скрывать одно значение вместимости. Dalian Huahan Group поставляет индивидуальные решения в области оборудования для резиновых производств, поэтому с компанией можно обсудить валковый станок в контексте остальной производственной линии.
Прежде чем окончательно определиться с размером, устраните возможные несоответствия между предлагаемым станком, выгрузкой оборудования предыдущего этапа и потребностью последующего оборудования. Оптимальный выбор — станок, который может стабильно обрабатывать фактическую смесь с требуемой производительностью и обеспечивает удобный способ подачи, обработки и удаления каждой партии.
Горячие новости

Huahan представляет комплексные решения для линий смешения на Международной выставке резиновой промышленности
На нашем стенде была представлена полная линейка оборудования для переработки резины, привлекшая клиентов из шинных холдингов и компаний — производителей шлангов из Европы, Ближнего Востока и Юго-Восточной Азии.
Читать статью →Квалифицированный персонал и команда R&D продолжают расти
В команде Huahan уже более 500 сотрудников, включая специалистов по механическому проектированию, электрическому управлению, технологическим процессам и послепродажному обслуживанию.
Читать статью →Новая технология смешения с взаимозацепляющимися роторами повышает качество диспергирования
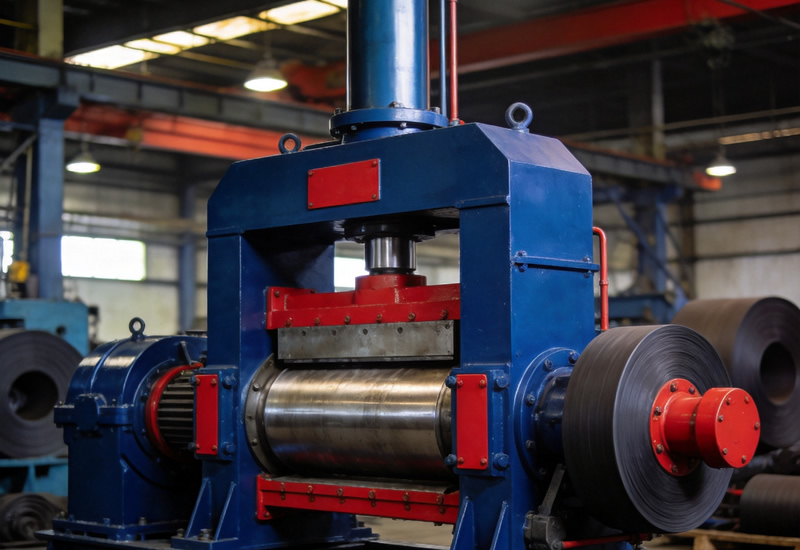
Наша инженерная команда внедрила усовершенствованную конструкцию взаимозацепляющихся роторов, обеспечивающую более равномерное распределение наполнителя и более низкую температуру смешения.
Читать статью →

{item.title}
{item.description}
ПЛАНИРУЕТЕ ЗАПУСТИТЬ НОВУЮ ЛИНИЮ ПО ПРОИЗВОДСТВУ РЕЗИНЫ?
Отправьте нам требования к технологическому процессу — наши инженеры в течение 24 часов предложат комплект оборудования, адаптированный под ваши задачи.