

كيف تحدد حجم مطحنة الخلط بناءً على الوزن الفعلي لدفعة المطاط؟
لتحديد حجم مطحنة الخلط بما يتناسب مع الوزن الفعلي لدفعة المطاط، ابدأ بأكبر كمية من المركّب ستكون على الأسطوانات في الوقت نفسه، ثم قارنها بـالسعة التشغيلية لذلك المركّب والعملية. لا يُعدّ تصنيف الدفعة الاسمي سوى نقطة بداية؛ فقد تستوعب المطحنة نفسها أوزانًا مختلفة أثناء التسخين أو الخلط النهائي أو التشكيل إلى صفائح، لأن كل عملية تفرض متطلبات مختلفة على الأسطوانات ونظام القيادة والمشغّل.
يجب أيضًا أن يتناسب الاختيار الصحيح مع حجم الدفعة الواردة من المرحلة السابقة ومعدل الإنتاج المطلوب في المرحلة التالية. وقد تكون المطحنة صغيرة جدًا بالنسبة إلى خط الإنتاج حتى لو أمكنها استيعاب الدفعة، إذا لم تتمكن من معالجتها ضمن زمن الدورة المتاح.
ابدأ بالوزن الذي سيصل فعليًا إلى المطحنة
استخدم الوزن الإجمالي للمركّب عند وصوله إلى المطحنة، لا وزن البوليمر الأساسي فقط. فبحسب موقع المطحنة في العملية، قد تكون المادة قد أُضيفت إليها بالفعل مواد مالئة وزيوت ومكونات أخرى في خلاط داخلي. وإذا أُضيفت مواد المعالجة أو مكونات أخرى على المطحنة، فأدرجها عند حساب الحد الأقصى لكمية المادة الموجودة فيها.
على سبيل المثال، افترض أن خلاطًا في المرحلة السابقة يفرّغ دفعة وزنها 100 kg، وأنه ستُضاف 5 kg أخرى من المكونات على المطحنة. إذا وُضعت جميع المواد على المطحنة معًا، فالحمولة القصوى ذات الصلة هي 105 kg، لا 100 kg. هذا مثال حسابي، وليس توصية بشأن السعة.
تحقق أيضًا مما يحدث بين الدفعات. فإذا بقيت مادة من دفعة على الأسطوانات أثناء تغذية الجزء التالي، فقد تكون الحمولة اللحظية أكبر من وزن الدفعة المسجّل. وعندما تُقسّم المادة عمدًا، حدّد حجم المطحنة وفقًا لأكبر جزء ستعالجه، مع مراعاة أي تداخل أثناء التغذية والتفريغ.
افصل بين قيمتين: الحمولة القصوى المتزامنة، التي تؤثر في السعة التشغيلية، والوزن الإجمالي للدفعة، الذي يؤثر في كمية المادة التي يجب أن تمر عبر المطحنة في كل دورة. قد يؤدي تقسيم الدفعة إلى تقليل الحمولة على الأسطوانات، لكنه لا يقلل كمية المادة المطلوب معالجتها.
قارن السعة التشغيلية، لا رقم الكتالوج فقط
قد يصف المصنعون سعة المطحنة بطرق مختلفة. فقد يشير الرقم المنشور إلى دفعة نموذجية أو نطاق من الأوزان أو عملية تُجرى في ظروف محددة. قبل مقارنة الآلات، اسأل عمّا يشمله الوزن المذكور وكيف تم تحديده.
اطلب تقييمًا لسعة كل مطحنة مقترحة استنادًا إلى الوصف نفسه لعمليتك:
- المركّب وحالته عند دخوله إلى المطحنة.
- الوزن الأقصى على الأسطوانات في الوقت نفسه.
- العملية المطلوبة: التسخين أو المزج أو إضافة المكونات أو التنقية أو التشكيل إلى صفائح.
- طريقة التغذية والتفريغ المتوقعة، بما في ذلك ما إذا كانت الدفعة ستُقسّم.
- زمن الدورة المطلوب وحالة الصفيحة أو الشريط النهائي.
يجعل ذلك عروض الأسعار أكثر فائدة من مجرد مقارنة أبعاد الأسطوانات. فالمطحنة المصنّفة لوزن معين في تطبيق التسخين ليست مناسبة تلقائيًا للوزن نفسه عند الحاجة إلى دمج المساحيق وتشتيتها، أو عند صعوبة تكوين شريط من المركّب على الأسطوانة.
اطلب من المورد تحديد نطاق التشغيل المتوقع إلى جانب الحد الأقصى. فقد تكون المطحنة المختارة للتعامل مع دفعات كبيرة نادرة الاستخدام غير ملائمة لتشغيل الدفعات الأصغر بكثير التي تُنتج في معظم الأوقات. وعلى العكس، قد لا تتيح الآلة التي تعمل جيدًا مع الحمولة المعتادة مساحة كافية لتركيبة ثقيلة أو لتغيير في العملية.
كيف يؤثر حجم الأسطوانات وخصائص المركّب في الاختيار؟
يؤثر قطر الأسطوانة وطول سطح العمل في مساحة العمل المتاحة وطريقة تحرك المادة عبر منطقة الضغط، أي الفجوة بين الأسطوانتين. وقد توفر الأسطوانات الأكبر مساحة أكبر للدفعة، لكن السعة لا تزداد بنسبة بسيطة وثابتة مع القطر أو الطول. كما تؤثر قدرة نظام القيادة وسرعة الأسطوانات ونسبة الاحتكاك والتحكم في درجة الحرارة وطبيعة العملية في كمية المادة التي يمكن للمطحنة معالجتها بفعالية.
وتكتسب خصائص المركّب الأهمية نفسها. فقد تشغل دفعتان متساويتان في الوزن حجمين مختلفين، كما قد تختلف طريقة سلوكهما على الأسطوانات. وقد يتطلب المركّب الكثيف ذو المحتوى العالي من المواد المالئة مساحة عمل مختلفة عن مركّب أخف. ويمكن للمركّب الصلب أن يتطلب عزمًا أكبر ووقتًا أطول لتكوين شريط على الأسطوانة، بينما قد يصعب التحكم في المركّب اللين أو اللزج حتى عندما تكون قدرة نظام القيادة كافية.
تغيّر درجة الحرارة هذا السلوك. فقد يتكوّن الشريط على المادة المفرّغة دافئة من خلاط داخلي بطريقة تختلف عن المخزون البارد المأخوذ من التخزين. وقد يصعب التعامل مع المركّب إذا ارتفعت حرارته أكثر من اللازم أثناء تشغيله على المطحنة؛ وإذا احتوى على مواد معالجة حساسة للحرارة، فقد تزيد الحرارة المفرطة أيضًا من خطر التصلب المبكر، الذي يُسمى غالبًا الاحتراق المبكر.
صِف المادة عند نقطة استلام المطحنة لها، لا وفقًا لتركيبتها المكتوبة فقط. وتشمل المعلومات المفيدة ما إذا كان المخزون ساخنًا أم باردًا، وصلبًا أم لينًا، وكيفية تغذيته إلى المطحنة، وما إذا كان يحتوي على مواد معالجة أثناء العملية. وإذا كانت هناك عدة تركيبات، فحدّد أصعبها معالجةً وكذلك أكبرها وزنًا. فقد لا تكونان التركيبة نفسها.
ما المطلوب من المطحنة إنجازه في كل دفعة؟
تختلف مهمة المطحنة المستخدمة أساسًا لتسخين مركّب مخلوط مسبقًا وتشكيله إلى صفائح عن مهمة المطحنة المستخدمة لدمج المكونات. فقد يتطلب الخلط النهائي عمليات قطع وطي متكررة، وإضافة المكونات بطريقة مضبوطة، ووقتًا كافيًا لتحقيق التوزيع المطلوب. وتؤثر هذه الخطوات في حجم الدفعة العملي وزمن الدورة معًا.
للتشكيل إلى صفائح متطلباته الخاصة أيضًا. فقد تحتاج المطحنة إلى إنتاج صفيحة أو شريط متجانس لناقل تبريد أو مصفاة أو كالندر أو عملية لاحقة أخرى. ويجب أن يتناسب عرض سطح الأسطوانات المتاح وترتيب التفريغ مع شكل المنتج المطلوب. فليس بالضرورة أن تكون الدفعة التي يمكن تشغيلها على الأسطوانات قابلة للتفريغ بالشكل والوقت اللذين تحتاجهما الآلة التالية.
إذا كانت المطحنة تستقبل تفريغًا من خلاط داخلي، فتحقق من طريقة نقل الدفعة. فقد تصل الدفعة كاملةً بسرعة تفوق قدرة المطحنة على استيعابها بأمان وبشكل متجانس. وقد يحل تقسيم التغذية إلى أجزاء أو استخدام نظام نقل مناسب المشكلة، لكن ذلك يغيّر دورة التشغيل ويجب إدراجه ضمن مناقشة السعة.
إذا كان من المقرر استخدام المطحنة لعدة مهام، فاطلب أن يشمل التقييم كلًا منها. فقد لا تكون العملية ذات أكبر وزن للدفعة هي الحالة الأشد تقييدًا؛ إذ قد تستغرق دفعة أصغر تتطلب دمجًا مكثفًا للمكونات وقتًا أطول أو تفرض متطلبات أكبر على العملية.
تحقق من معدل الإنتاج إلى جانب حجم الدفعة
تجيب السعة التشغيلية عن سؤال ما إذا كان بالإمكان معالجة دفعة. أما الإنتاجية فتبيّن ما إذا كانت المطحنة قادرة على مواكبة وتيرة الإنتاج. ولتقييم الإنتاجية، احسب دورة العمل كاملةً: استلام المادة، وتكوين الشريط على الأسطوانات، وإضافة المكونات عند الاقتضاء، وتشغيل المركّب، وتشكيله إلى صفائح أو تفريغه على هيئة شريط، وإخلاء المطحنة استعدادًا للدفعة التالية.
على سبيل المثال، إذا اكتملت دفعة وزنها 100 kg كل 20 دقيقة، فسيكون متوسط الإنتاج 300 kg في الساعة عند التشغيل المتواصل. وإذا استغرقت الدورة كاملةً 30 دقيقة، ينخفض المتوسط إلى 200 kg في الساعة. توضّح هذه الأرقام طريقة الحساب؛ أما أزمنة الدورة الفعلية فتتوقف على المادة والمهمة والمعدات وطريقة التشغيل.
قارن هذا المتوسط بجدول تفريغ الخلاط في المرحلة السابقة وبطلب المعدات في المرحلة التالية. وأدرج فترات التوقف المعتادة وتغييرات التركيبة والوقت اللازم لمناولة المادة بين الآلات. فالمطحنة التي تحقق الهدف فقط عندما تجري كل دورة بلا انقطاع لا تترك مجالًا كبيرًا للمرونة في الإنتاج.
غالبًا ما يكون تقسيم الدفعة عمليًا عندما لا تستطيع المطحنة المتاحة استيعاب الحمولة كاملةً دفعة واحدة. لكن كل جزء يجب أن يُعالج ويُفرّغ، وقد يلزم جمع الأجزاء معًا لأغراض التتبع أو الاستخدام في المرحلة التالية. تحقق من أن المناولة الإضافية لا تؤدي إلى اختناق في الإنتاج أو إلى بقاء المادة وقتًا طويلًا عند درجة حرارة غير مناسبة.
ما هامش السعة الذي ينبغي تخصيصه؟
اختر سعة تشغيلية تستوعب التباينات المعتادة دون الاعتماد على الحد الأقصى المعلن للمطحنة في كل دفعة. ويتوقف الهامش المناسب على مدى اتساق وزن الدفعات، واحتمال تغيّر التركيبات، وطريقة تغذية المادة، ومدى تطلب العملية. ولا يمكن لنسبة مئوية ثابتة أن تأخذ كل هذه الظروف في الحسبان.
وفي الوقت نفسه، لا تعني السعة الأكبر أنها أفضل دائمًا. فقد تزيد المطحنة الأكبر بكثير من المطلوب تكاليف المعدات والتشغيل، وتشغل مساحة أرضية أكبر، وتجعل التعامل مع الدفعات الصغيرة أقل ملاءمة. كما يجب أن يتوافق نظام القيادة والمرافق والمعدات المساعدة فيها مع الموقع. وإذا تراوح الإنتاج بين دفعات تطوير صغيرة ودفعات إنتاج أكبر بكثير، فقد لا تكون مطحنة واحدة الحل الأكثر عملية لكليهما.
بالنسبة إلى مطحنة قائمة، استند إلى ملاحظات التشغيل عند اتخاذ القرار. فقد يشير تراكم كمية مفرطة باستمرار من المادة على الأسطوانات، أو بطء دمج المكونات، أو صعوبة الحفاظ على شريط قابل للتشغيل، أو طول زمن المعالجة إلى أن الدفعة أو العملية تتجاوز النطاق العملي للآلة. لكن هذه الأعراض قد تكون لها أسباب أخرى، مثل درجة الحرارة أو إعدادات الأسطوانات أو تغييرات التركيبة؛ لذلك ينبغي تقييمها معًا، لا اعتبارها دليلًا قاطعًا على أن المطحنة صغيرة جدًا.
ما المعلومات التي ينبغي إرسالها إلى مورد المطحنة؟
يتيح طلب تحديد الحجم المفيد للمورد تقييم الحمولة والعمل وجدول الإنتاج معًا. أدرج ما يلي:
- أوزان الدفعات المعتادة والقصوى، بما في ذلك أي إضافات تُجرى على المطحنة.
- نطاق المركّبات والتركيبة الأصعب معالجةً.
- حالة المادة ونطاق درجة حرارتها عند الدخول، إن كانت معلومة.
- المعدات في المرحلة السابقة ونمط التفريغ وطريقة التغذية المقترحة.
- العملية التي ستُجرى على المطحنة وشكل المنتج المطلوب والمعدات في المرحلة التالية.
- زمن الدورة ومعدل الإنتاج المستهدفان والمرافق المتاحة وقيود المساحة.
- ما إذا كان يجب معالجة الدفعات كاملةً أم يمكن تقسيمها.
اطلب من المورد أن يحدد في عرضه حمولة التشغيل والعملية والدورة وترتيب التغذية المفترضة. فهذا يسهّل مقارنة البدائل ويكشف الاختلافات التي قد يخفيها رقم سعة واحد. وتوفر Dalian Huahan Group حلول معدات مخصصة لمصانع المطاط، لذا يمكن أن تكون أحد المصادر الممكنة لمناقشة المطحنة إلى جانب بقية خط الإنتاج.
قبل اعتماد الحجم، عالج أي عدم توافق بين المطحنة المقترحة والتفريغ من المرحلة السابقة والطلب في المرحلة التالية. فالاختيار الأفضل هو المطحنة التي تستطيع معالجة المركّب الفعلي بثبات وبمعدل الإنتاج المطلوب، مع توفير طريقة عملية لتغذية كل دفعة ومعالجتها وإخراجها.
أخبار عاجلة

تعرض Huahan حلول خطوط الخلط المتكاملة في المعرض الدولي للمطاط
عرض جناحنا مجموعة منتجاتنا الكاملة لمعالجة المطاط، واستقطب عملاء من مجموعات تصنيع الإطارات ومصنّعي الخراطيم في أنحاء أوروبا والشرق الأوسط وجنوب شرق آسيا.
اقرأ المقال →استمرار نمو القوى العاملة الماهرة وفريق البحث والتطوير
يضم فريق Huahan الآن أكثر من 500 موظف، بما في ذلك فرق التصميم الميكانيكي والتحكم الكهربائي وهندسة العمليات وخدمة ما بعد البيع.
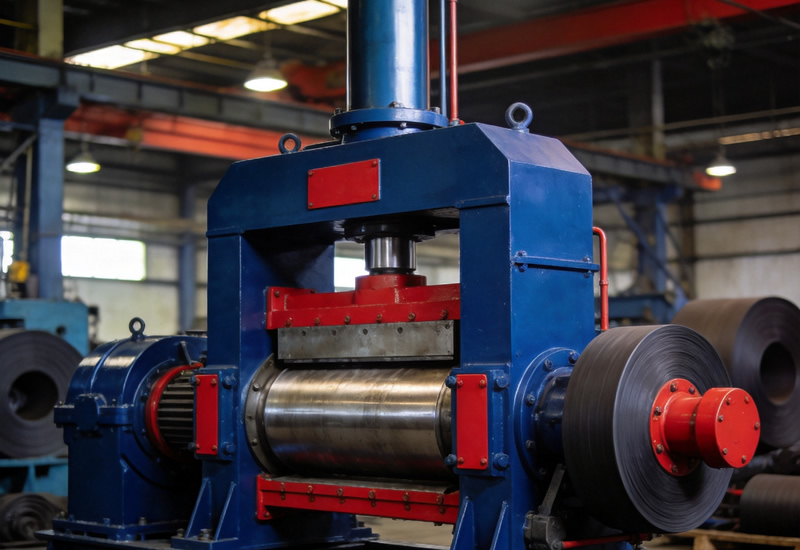
اقرأ المقال →تقنية جديدة للعجانة ذات الدوارات المتشابكة تحسّن جودة التشتت
قدّم فريقنا الهندسي تصميمًا مطورًا للدوارات المتشابكة، يحقق توزيعًا أكثر تجانسًا لمواد الحشو ودرجات حرارة خلط أقل.
اقرأ المقال →

{item.title}
{item.description}
هل تخطط لإنشاء خط إنتاج مطاط جديد؟
أرسل إلينا متطلباتك التشغيلية — وسيقترح مهندسونا مجموعة معدات ملائمة خلال 24 ساعة.