

Comment résoudre les écarts de température dans les cavités de vulcanisation des pneus ?
Commencez par déterminer si l’écart de température est réel, où il se produit et à quel moment du cycle de vulcanisation il apparaît. Comparez les valeurs affichées par la presse à des mesures vérifiées effectuées à des emplacements équivalents, puis examinez le circuit d’alimentation en chaleur de la cavité concernée, l’évacuation des condensats ou le circuit de retour, le contact du moule et l’isolation. Une indication de température basse sur un seul capteur nécessite une investigation différente d’une zone froide constante confirmée sur l’ensemble du moule.
Pendant le diagnostic, ne modifiez ni les spécifications du pneu ni le cycle de vulcanisation approuvé. La température de la cavité n’est qu’un élément du processus de vulcanisation : la pression de la vessie, la température du fluide caloporteur, la durée du cycle, l’état du moule et la construction du pneu influent tous sur la vulcanisation finale.
Définir l’écart de température avant de modifier les réglages
Consignez la cavité concernée, la position du moule, la consigne, la température affichée et l’étape du cycle. Sur une presse à plusieurs cavités, comparez les emplacements correspondants entre les cavités, plutôt que de comparer un capteur de plateau d’un côté à un capteur de surface du moule de l’autre. Notez si l’écart apparaît pendant la montée en température, au début de la vulcanisation, pendant toute la phase de maintien ou seulement après plusieurs cycles consécutifs.
Un écart de température pendant la montée en température n’indique pas nécessairement la même défaillance qu’un écart qui persiste une fois les températures stabilisées. Un moule plus lourd, une température initiale du moule différente ou une interruption plus longue avant le chargement peuvent modifier le profil de montée en température. À l’inverse, une cavité qui ne parvient à suivre le rythme qu’en production peut présenter un apport de chaleur insuffisant ou un problème de commande intermittent.
Respectez les limites spécifiées pour la presse, le moule et la recette de pneu approuvée. Évitez d’adopter un seuil universel d’écart de température : la variation acceptable dépend de l’emplacement de mesure et des exigences de vulcanisation. Un faible écart au niveau du capteur de régulation ne prouve pas non plus que le pneu reçoit un historique thermique adéquat.
La température basse affichée est-elle due à un problème de mesure ?
Commencez par vérifier le capteur et sa chaîne de mesure. Un thermocouple desserré, un câble endommagé, un type de capteur incorrect, une mauvaise connexion aux bornes ou une configuration erronée du régulateur peuvent fausser la mesure. Un capteur mal positionné dans son doigt de gant peut réagir lentement ou afficher une valeur différente de celle du métal environnant.
Comparez le canal suspect à un instrument de référence étalonné, à l’aide d’une sonde et d’une méthode de mesure adaptées. Lors de la comparaison des relevés des capteurs, tenez compte des différences d’emplacement, de profondeur d’immersion, de temps de réponse et de pression de contact. Une sonde de surface doit être propre et fermement appliquée ; une mesure infrarouge dépend de l’émissivité et peut être faussée par les reflets d’un métal brillant. Aucune de ces méthodes ne représente automatiquement la température à l’intérieur du caoutchouc.
Lorsque la conception de l’équipement le permet et que l’opération peut être réalisée en toute sécurité, l’échange de capteurs équivalents ou de voies d’entrée peut aider à isoler la défaillance. Si la mesure anormale suit le capteur ou le canal, examinez ce circuit de mesure. Si elle reste au même emplacement physique et qu’une mesure indépendante la confirme, poursuivez l’analyse du circuit de transfert de chaleur.
Examinez également la tendance de régulation plutôt qu’une seule valeur affichée. Un signal bruité ou dérivant indique un problème différent d’une valeur stable qui s’écarte systématiquement des mesures vérifiées à proximité. Il convient d’observer ensemble la sortie du régulateur, la position de la vanne et la température : si la vanne est commandée en ouverture alors que la température mesurée reste basse, la cause peut être liée à l’alimentation, au débit, au transfert thermique ou à un défaut de capteur.
Suivre le fluide caloporteur dans le circuit concerné
Déterminez si la presse utilise de la vapeur, de l’eau chaude, de l’huile thermique, un chauffage électrique ou une combinaison de ces moyens. Suivez le circuit de la cavité concernée depuis l’alimentation commune jusqu’à sa dérivation, son dispositif de régulation, ses canaux de chauffage et son retour. Un problème d’alimentation commune a tendance à toucher plusieurs cavités ou presses ; une défaillance limitée à une seule dérivation est plus susceptible de créer un déséquilibre localisé.
Comparez les conditions d’alimentation et le fonctionnement de la régulation entre une cavité normale et la cavité concernée, dans les mêmes conditions d’exploitation. Recherchez une vanne d’isolement partiellement fermée, une obstruction, une vanne de régulation dont la course ne correspond pas à la commande ou un filtre à nettoyer. Une dérivation peut afficher une pression statique adéquate tout en présentant un débit insuffisant lorsque la presse demande de la chaleur. Utilisez l’instrumentation installée et la documentation de l’équipement pour évaluer les conditions lorsque le circuit fonctionne.
Vapeur et condensats
Dans un circuit chauffé à la vapeur, une évacuation insuffisante des condensats peut laisser une partie du plateau ou des canaux de chauffage du moule plus froide que le reste. Examinez les purgeurs de vapeur, les conduites de condensats, la contre-pression, ainsi que toute obstruction ou position incorrecte de vanne. Un purgeur défectueux peut également gaspiller de la vapeur ; le seul symptôme visible ne permet pas de déterminer le mode de défaillance.
L’air et les autres gaz non condensables peuvent perturber la distribution de la vapeur et le transfert thermique. Consultez la documentation de la presse concernant les dispositifs de purge et de drainage, en particulier lorsqu’une zone froide apparaît après le démarrage ou une opération de maintenance. La pression de vapeur doit être évaluée au point d’alimentation concerné et en charge, et non déduite uniquement d’une mesure effectuée à distance sur la chaudière.
Eau chaude, huile thermique et zones électriques
Dans le cas de liquides en circulation, recherchez les restrictions de débit, les poches d’air le cas échéant, les performances de la pompe ainsi que les conditions d’alimentation et de retour. Un grand écart de température entre l’alimentation et le retour peut indiquer un débit insuffisant ou une forte charge thermique ; un faible écart ne prouve pas, à lui seul, que le débit est adéquat. Comparez les résultats aux données de conception et à ceux d’un circuit similaire fonctionnant dans des conditions comparables.
Pour les plateaux ou moules électriques, examinez la zone de chauffage concernée, son capteur de température, son dispositif de sortie, son câblage et ses éléments chauffants. Une sortie de régulateur alimentée ne prouve pas que le chauffage fournit la puissance prévue. Les mesures et réparations électriques doivent être effectuées par du personnel qualifié, conformément à la procédure d’isolement prescrite.
Distinguer les problèmes de contact du moule des problèmes de chauffage
La chaleur doit passer du plateau chauffant ou de la chambre au moule. La contamination, des surfaces de contact endommagées, un positionnement irrégulier, des éléments de centrage usés ou un montage incorrect peuvent interrompre ce transfert. Un moule peut sembler complètement fermé alors qu’un problème de contact localisé crée une zone froide récurrente.
Après avoir isolé l’équipement en toute sécurité et attendu qu’il refroidisse suffisamment pour permettre l’inspection, examinez les surfaces d’accouplement afin de repérer les dépôts, les déformations, les dommages et les signes de contact irrégulier. Vérifiez que le moule est installé et fixé conformément à ses instructions. Ne modifiez pas les fixations, n’usinez pas les surfaces et n’appliquez aucun produit sans l’approbation de la documentation pertinente de l’équipement ou du moule ; une correction improvisée peut modifier l’alignement ou le transfert thermique ailleurs.
Il peut être utile de vérifier si le profil de la zone froide suit un moule particulier ou reste associé à la même cavité de presse. Consultez les relevés de changements de moule effectués dans des conditions normales avant de tirer cette conclusion. La masse, la construction, les canaux de chauffage et la température initiale du moule doivent être comparables ; un changement de moule ne doit jamais être effectué uniquement à titre d’expérience non contrôlée en cours de production.
L’isolation mérite également d’être examinée. Une isolation manquante ou humide, des capots endommagés et des raccordements exposés peuvent accroître les pertes de chaleur localement. Une zone froide près d’un bord exposé peut être due à une perte de chaleur, même si la température d’alimentation est normale. Remettez en état l’isolation à l’aide du matériau et en respectant les dégagements spécifiés pour l’équipement, sans compromettre les points d’accès ni les dispositifs de sécurité.
La vessie ou le circuit de chauffage interne peuvent-ils être en cause ?
La température externe du moule et le chauffage interne du pneu sont liés, mais constituent deux parties distinctes de la vulcanisation. Une valeur satisfaisante au niveau du plateau ne prouve pas que la vessie reçoit le fluide caloporteur, la pression ou la température spécifiés tout au long du cycle. De même, il ne faut pas supposer qu’un défaut du circuit de la vessie explique une température basse du plateau confirmée par une mesure indépendante.
Examinez la séquence de chauffage interne et comparez la cavité concernée à une cavité dont le fonctionnement est connu comme normal. Recherchez des tendances anormales de pression ou de température, des transitions retardées, des différences de temporisation des vannes, des fuites et des restrictions du retour ou de l’évacuation lorsque le système en comporte. Vérifiez l’état et le montage de la vessie conformément à la procédure de maintenance applicable. Une vessie endommagée ou mal installée peut modifier le contact avec le pneu et entraîner un chauffage irrégulier, même lorsque les températures externes du moule semblent normales.
La pression ne remplace ni la mesure de la température ni la vérification du fluide et de l’étape du cycle appropriés. Interprétez les valeurs enregistrées en fonction de la recette approuvée et de la configuration de la presse. Ne modifiez pas la pression de la vessie ni la durée de vulcanisation pour masquer une défaillance de l’équipement qui n’a pas été résolue.
Analyser le profil en fonction du temps et de la position
L’emplacement et le moment où apparaît l’écart permettent de mieux cibler la recherche :
- Un seul capteur indique une valeur anormale, mais les mesures vérifiées à proximité sont cohérentes : examinez le capteur, le câblage et l’entrée du régulateur avant de modifier le circuit de chauffage.
- Une cavité est froide en plusieurs points pendant toute la phase de maintien : comparez son alimentation de dérivation, sa vanne de régulation et son débit ou son retour de condensats à ceux de la cavité adjacente.
- Une zone localisée reste froide alors que le reste de la cavité atteint la température requise : examinez les canaux de chauffage locaux, le contact, l’isolation et le positionnement du capteur.
- Plusieurs cavités dérivent simultanément : examinez les conditions d’alimentation communes et les commandes partagées, en tenant compte des demandes de production simultanées.
- L’écart apparaît uniquement après le chargement ou tard dans le cycle : comparez la demande de chaleur, la réponse des vannes, la durée du cycle et la récupération entre des cycles comparables.
Les profils constituent des indices, pas des preuves. Par exemple, une zone froide localisée peut résulter d’un canal obstrué ou d’un mauvais contact du moule ; pour les distinguer, il faut effectuer des mesures de part et d’autre de l’interface de transfert thermique suspectée, lorsque l’accès est sûr et qu’il existe des points de mesure adaptés.
Confirmer la correction dans les conditions de production
Avant d’ouvrir une presse, de débrancher des instruments ou d’intervenir sur des circuits de chauffage, isolez les sources d’énergie concernées, relâchez la pression résiduelle et laissez les composants atteindre un état sûr conformément à la procédure de consignation du site. La vapeur, les liquides chauds, les plateaux mobiles et les circuits électriques présentent des risques différents ; la fermeture d’une vanne ou l’arrêt d’un cycle ne prouve pas, à lui seul, que l’équipement est isolé.
Après la réparation, remettez l’équipement en service conformément à sa procédure d’exploitation, puis vérifiez les mesures des capteurs, la réponse des commandes et les conditions du fluide caloporteur. Comparez les emplacements équivalents des cavités pendant la montée en température et au cours de cycles de vulcanisation représentatifs. Consignez le moule, la recette, les conditions initiales et la méthode de mesure afin de pouvoir comparer les résultats au constat initial.
Ne libérez pas les pneus concernés au seul motif que les températures affichées correspondent désormais. Évaluez la production fabriquée pendant la période où l’écart était présent conformément à la procédure qualité établie et aux exigences de vulcanisation approuvées. Si l’historique thermique est incertain, mettez les produits concernés en attente de décision au lieu de supposer qu’une correction ultérieure de l’équipement garantit la qualité des cycles antérieurs.
Actualités

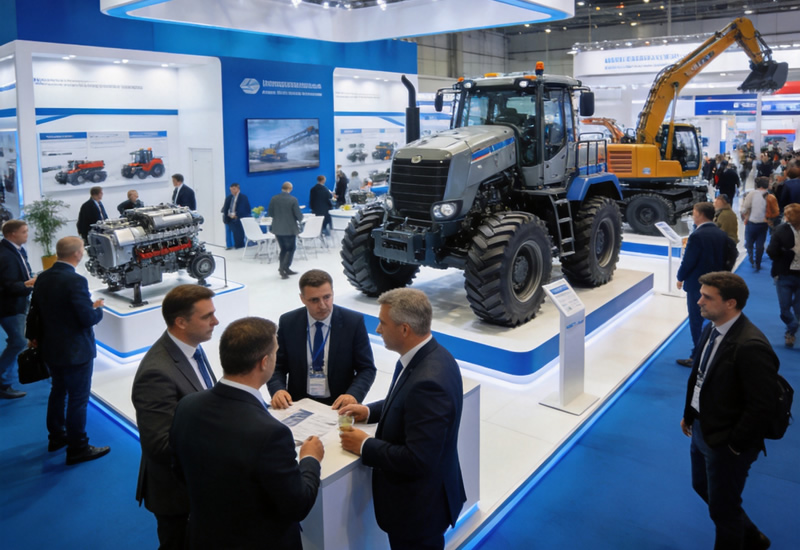
Huahan présente ses solutions complètes de lignes de mélange au salon international du caoutchouc
Notre stand a présenté l’ensemble de notre gamme de produits pour la transformation du caoutchouc et attiré des clients de groupes spécialisés dans les pneumatiques et de fabricants de tuyaux venus d’Europe, du Moyen-Orient et d’Asie du Sud-Est.
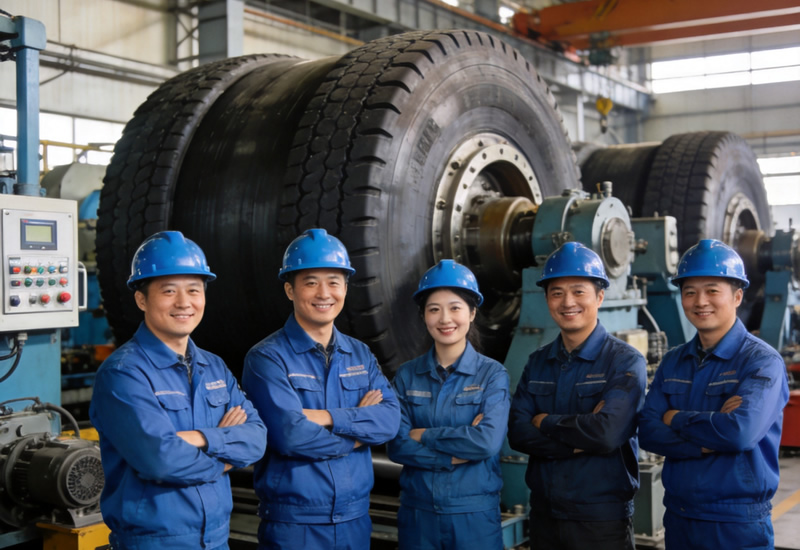
Lire l’article →Une main-d’œuvre qualifiée et une équipe R&D en pleine croissance
L’équipe Huahan compte désormais plus de 500 employés, répartis entre les équipes de conception mécanique, de commande électrique, d’ingénierie des procédés et de service après-vente.
Lire l’article →Une nouvelle technologie de mélangeur-pétrisseur à rotors interpénétrants améliore la qualité de dispersion
Notre équipe d’ingénierie a introduit une conception améliorée des rotors interpénétrants, offrant une dispersion des charges plus homogène et des températures de mélange plus basses.
Lire l’article →

{item.title}
{item.description}
VOUS PLANIFIEZ UNE NOUVELLE LIGNE DE PRODUCTION DE CAOUTCHOUC ?
Envoyez-nous vos exigences de procédé — nos ingénieurs vous proposeront un ensemble de machines adapté sous 24 heures.