

Lastik Vulkanizasyon Presi Kalıp Gözlerindeki Düzensiz Sıcaklıklar Nasıl Giderilir?
Öncelikle sıcaklık farkının gerçek olup olmadığını, nerede oluştuğunu ve kürleme döngüsünün hangi aşamasında ortaya çıktığını belirleyin. Pres göstergelerini eşdeğer konumlardaki doğrulanmış ölçümlerle karşılaştırın; ardından etkilenen kalıbın ısıtma beslemesini, kondensat veya dönüş hattını, kalıp temasını ve yalıtımını inceleyin. Tek bir sensörde görülen düşük sıcaklık, kalıp genelinde doğrulanmış ve tutarlı bir soğuk bölgeye kıyasla farklı bir inceleme gerektirir.
Sorunu teşhis ederken lastik spesifikasyonunu ve onaylı kürleme döngüsünü değiştirmeyin. Kalıp gözü sıcaklığı, kürleme sürecinin yalnızca bir parçasıdır: Bladder basıncı, ısıtma ortamının sıcaklığı, döngü süresi, kalıbın durumu ve lastiğin yapısı nihai kürlemeyi etkiler.
Ayarları değiştirmeden önce sıcaklık farkını tanımlayın
Etkilenen kalıp gözünü, kalıp konumunu, ayar değerini, ekranda gösterilen sıcaklığı ve döngü aşamasını kaydedin. Çok gözlü bir preste, bir taraftaki plaka sensörünü diğer taraftaki kalıp yüzeyi sensörüyle karşılaştırmak yerine, kalıp gözleri arasındaki karşılık gelen konumları kıyaslayın. Farkın ısınma sırasında mı, kürlemenin başlangıcında mı, bekletme boyunca mı, yoksa yalnızca art arda birkaç döngüden sonra mı görüldüğünü kaydedin.
Isınma sırasındaki sıcaklık farkı, sıcaklıklar dengelendikten sonra devam eden farkla aynı arızaya işaret etmeyebilir. Daha ağır bir kalıp, farklı bir başlangıç kalıp sıcaklığı veya yükleme öncesindeki daha uzun bir duraklama, ısınma profilini değiştirebilir. Buna karşılık, yalnızca üretim sırasında geride kalan bir kalıp gözü, yetersiz ısı beslemesine veya aralıklı bir kontrol sorununa işaret edebilir.
Pres, kalıp ve onaylı lastik reçetesi için belirtilen sınırları kullanın. Evrensel bir sıcaklık farkı eşiği belirlemekten kaçının: Kabul edilebilir değişim, ölçüm konumuna ve kürleme gerekliliklerine bağlıdır. Kontrol sensöründeki küçük bir sapma da lastiğin yeterli bir ısıl geçmişe maruz kaldığını kanıtlamaz.
Düşük sıcaklık okuması bir ölçüm sorunundan mı kaynaklanıyor?
Sensör ve ölçüm zinciriyle başlayın. Gevşek bir termokupl, hasarlı kablo, yanlış sensör tipi, kötü terminal bağlantısı veya hatalı kontrolör yapılandırması yanıltıcı bir okumaya yol açabilir. Termoveline düzgün yerleştirilmemiş bir sensör yavaş tepki verebilir veya çevresindeki metalden farklı bir sıcaklık gösterebilir.
Şüpheli kanalı, uygun bir prob ve ölçüm yöntemi kullanarak kalibre edilmiş bir referans cihazla karşılaştırın. Sensör okumalarını karşılaştırırken sensör konumu, daldırma derinliği, tepki süresi ve temas basıncındaki farklılıkları hesaba katın. Yüzey probu temiz ve sağlam temas gerektirir; kızılötesi ölçüm emissiviteye bağlıdır ve parlak metalden yansımalardan etkilenebilir. Bu yöntemlerin hiçbiri kauçuğun içindeki sıcaklığı doğrudan göstermez.
Ekipman tasarımı izin veriyor ve işlem güvenli biçimde yapılıyorsa, eşdeğer sensörlerin veya giriş kanallarının yerini değiştirmek arızayı ayırt etmeye yardımcı olabilir. Anormal okuma sensörü veya kanalı takip ediyorsa ilgili ölçüm devresini inceleyin. Okuma aynı fiziksel konumda kalıyor ve bağımsız ölçüm de bunu doğruluyorsa ısı yolunu incelemeye devam edin.
Tek bir ekranda görünen değer yerine kontrol trendini de inceleyin. Gürültülü veya kayan bir sinyal, yakınlardaki doğrulanmış ölçümlerden sürekli farklı olan sabit bir okumadan farklı bir soruna işaret eder. Kontrolör çıkışı, vana konumu ve sıcaklık birlikte değerlendirilmelidir: Ölçülen sıcaklık düşük kalırken vananın açılması komut ediliyorsa sorun besleme, akış, ısı transferi veya sensörle ilgili olabilir.
Etkilenen devrede ısıtma ortamını izleyin
Presin buhar, sıcak su, termal yağ, elektrikli ısıtma veya bunların bir kombinasyonunu kullanıp kullanmadığını belirleyin. Etkilenen kalıp gözündeki hattı ortak beslemeden branşmanına, kontrol elemanına, ısıtma kanallarına ve dönüş hattına kadar izleyin. Ortak besleme sorunu genellikle birkaç kalıp gözünü veya presi etkiler; tek bir branşmanla sınırlı arıza ise yerel dengesizlik oluşturma olasılığı daha yüksektir.
Aynı çalışma koşullarında normal bir kalıp gözüyle etkilenen kalıp gözünün besleme koşullarını ve kontrol davranışını karşılaştırın. Kısmen kapalı bir kesme vanası, tıkanıklık, komut edildiği gibi hareket etmeyen bir kontrol vanası veya bakım gerektiren bir süzgeç olup olmadığını kontrol edin. Pres ısı talep ettiğinde akış yetersiz olsa bile branşman hattında statik besleme okuması yeterli görünebilir. Devre çalışırken koşulları değerlendirmek için kurulu ölçüm cihazlarını ve ekipman belgelerini kullanın.
Buhar ve kondensat
Buharla ısıtılan bir devrede kondensatın yeterince tahliye edilememesi, plakanın veya kalıbın ısıtma kanalının bir bölümünün diğer kısımlardan daha soğuk kalmasına neden olabilir. Buhar kapanlarını, kondensat hatlarını, geri basıncı ve olası tıkanıklıkları ya da yanlış vana konumlarını inceleyin. Arızalı bir buhar kapanı buhar israfına da yol açabilir; ancak yalnızca görünen belirti, arıza türünü belirlemek için yeterli değildir.
Hava ve yoğuşmayan diğer gazlar, buhar dağılımını ve ısı transferini engelleyebilir. Özellikle soğuk bölge ilk çalıştırmadan veya bakımdan sonra ortaya çıkıyorsa, havalandırma ve drenaj düzenlemelerini pres belgelerine göre inceleyin. Buhar basıncı, uzaktaki bir kazan göstergesinden çıkarım yapmak yerine, ilgili besleme noktasında ve yük altındayken değerlendirilmelidir.
Sıcak su, termal yağ ve elektrikli bölgeler
Dolaşımlı sıvı sistemlerinde akış kısıtlamalarını, uygun olduğu durumlarda hava ceplerini, pompa performansını ve besleme ile dönüş koşullarını inceleyin. Besleme ve dönüş sıcaklıkları arasındaki büyük fark, yetersiz akışa veya yüksek ısı yüküne işaret edebilir; küçük bir fark ise tek başına akışın yeterli olduğunu kanıtlamaz. Tasarım bilgileriyle ve benzer koşullarda çalışan benzer bir devreyle karşılaştırın.
Elektrikli plaka veya kalıplarda etkilenen ısıtma bölgesini, sıcaklık sensörünü, çıkış elemanını, kablolamayı ve ısıtma elemanlarını inceleyin. Kontrolör çıkışının enerjili olması, ısıtıcının hedeflenen gücü sağladığını kanıtlamaz. Elektrik ölçümleri ve onarımları yetkili personel tarafından, öngörülen enerji izolasyon prosedürüne uygun biçimde yapılmalıdır.
Kalıp temas sorunlarını ısıtma sorunlarından ayırın
Isı, ısıtılan plakadan veya hazneden kalıba aktarılmalıdır. Kirlenme, hasarlı temas yüzeyleri, düzgün olmayan oturma, aşınmış konumlandırma elemanları veya yanlış montaj bu yolu kesintiye uğratabilir. Kalıp tamamen kapanmış gibi görünse bile yerel bir temas sorunu tekrarlanabilir bir soğuk bölge oluşturabilir.
İnceleme öncesinde ekipmanı güvenli biçimde izole edin ve yeterince soğumasını bekleyin; ardından eşleşen yüzeylerde birikinti, deformasyon, hasar ve düzensiz temas izleri olup olmadığını inceleyin. Kalıbın talimatlara göre takıldığını ve sabitlendiğini doğrulayın. İlgili ekipman veya kalıp belgelerinden onay almadan sabitleme düzenini değiştirmeyin, yüzeyleri işlemeyin veya bileşik uygulamayın; doğaçlama bir düzeltme hizalamayı veya başka yerlerdeki ısı transferini değiştirebilir.
Yararlı bir karşılaştırma, soğuk bölge deseninin belirli bir kalıbı takip edip etmediğini veya aynı pres kalıp gözünde kalıp kalmadığını gözlemlemektir. Bu sonuca varmadan önce normal kalıp değişimlerine ilişkin kayıtları inceleyin. Kalıp kütlesi, yapısı, ısıtma kanalları ve başlangıç sıcaklığı karşılaştırılabilir olmalıdır; üretim sırasında kontrolsüz bir deney yapmak amacıyla kalıp asla değiştirilmemelidir.
Yalıtım da incelenmelidir. Eksik veya ıslanmış yalıtım, hasarlı kapaklar ve açıkta kalan bağlantılar yerel ısı kaybını artırabilir. Açıkta kalan bir kenarın yakınındaki soğuk bölge, besleme sıcaklığı normal olsa bile ısı kaybından kaynaklanabilir. Erişim noktalarını ve güvenlik düzeneklerini koruyarak yalıtımı ekipman için belirtilen malzeme ve açıklıklarla yenileyin.
Bladder veya iç ısıtma devresi etkili olabilir mi?
Dış kalıp sıcaklığı ve lastiğin içten ısıtılması, kürleme sürecinin birbiriyle ilişkili ancak ayrı parçalarıdır. Plaka sıcaklığının uygun olması, bladderın döngü boyunca belirtilen ısıtma ortamını, basıncı veya sıcaklığı aldığını kanıtlamaz. Aynı şekilde, bladder devresindeki bir arızanın bağımsız olarak doğrulanmış soğuk bir plakayı açıkladığı varsayılmamalıdır.
İç ısıtma sırasını inceleyin ve etkilenen kalıp gözünü sorunsuz olduğu bilinen bir kalıp gözüyle karşılaştırın. Sistemde varsa anormal basınç veya sıcaklık trendlerini, geciken geçişleri, vana zamanlamasındaki farklılıkları, kaçakları ve dönüş ya da egzoz hattındaki kısıtlamaları araştırın. Bladderın durumunu ve montajını geçerli bakım prosedürüne göre kontrol edin. Hasarlı veya yanlış takılmış bir bladder, dış kalıp sıcaklıkları normal görünse bile lastikle temasını değiştirebilir ve düzensiz ısınmaya yol açabilir.
Basınç, sıcaklık ölçümünün veya doğru ortamın ve döngü aşamasının doğrulanmasının yerini tutmaz. Kayıtlı değerleri onaylı reçeteye ve pres yapılandırmasına göre değerlendirin. Çözülmemiş bir ekipman arızasını gizlemek için bladder basıncını veya kürleme süresini ayarlamayın.
Deseni zaman ve konum boyunca değerlendirin
Sapmanın konumu ve zamanlaması, inceleme alanını daraltmaya yardımcı olur:
- Bir sensör anormal değer gösteriyor ancak yakındaki doğrulanmış ölçümler tutarlıysa: Isıtma devresini değiştirmeden önce sensörü, kablolamayı ve kontrolör girişini inceleyin.
- Bir kalıp gözü bekletme boyunca birkaç noktada soğuk kalıyorsa: Branşman beslemesini, kontrol vanasını, akışı veya kondensat dönüşünü bitişik kalıp gözüyle karşılaştırın.
- Kalıp gözünün geri kalanı sıcaklığa ulaşırken belirli bir bölge soğuk kalıyorsa: Yerel ısıtma kanallarını, teması, yalıtımı ve sensör konumunu inceleyin.
- Birkaç kalıp gözü birlikte sıcaklık değişimi gösteriyorsa: Eşzamanlı üretim taleplerini de hesaba katarak ortak besleme koşullarını ve ortak kontrolleri inceleyin.
- Fark yalnızca yüklemeden sonra veya döngünün sonlarına doğru ortaya çıkıyorsa: Isı talebini, vana tepkisini, döngü zamanlamasını ve benzer döngüler arasındaki toparlanmayı karşılaştırın.
Desenler kanıttır, kesin kanıt değildir. Örneğin, yerel bir soğuk bölge tıkanmış bir kanaldan veya zayıf kalıp temasından kaynaklanabilir; bu nedenleri ayırt etmek için, güvenli erişimin ve uygun ölçüm noktalarının bulunduğu yerlerde şüpheli ısı transferi arayüzünün her iki tarafında da ölçüm yapmak gerekir.
Düzeltmeyi üretim koşullarında doğrulayın
Presi açmadan, ölçüm cihazlarını sökmeden veya ısıtma devrelerinde çalışmadan önce ilgili enerji kaynaklarını izole edin, depolanmış basıncı boşaltın ve sahadaki kilitleme prosedürüne göre bileşenlerin güvenli duruma gelmesini bekleyin. Buhar, sıcak sıvılar, hareketli plakalar ve elektrik devreleri farklı tehlikeler oluşturur; yalnızca vananın kapalı olması veya döngünün durması izolasyonun sağlandığını kanıtlamaz.
Onarımdan sonra ekipmanı çalışma prosedürüne göre yeniden devreye alın ve sensör okumalarını, kontrol tepkisini ve ısıtma ortamının koşullarını doğrulayın. Isınma sırasında ve temsili kürleme döngüleri boyunca eşdeğer kalıp gözü konumlarını karşılaştırın. Sonucun ilk bulguyla karşılaştırılabilmesi için kalıbı, reçeteyi, başlangıç koşullarını ve ölçüm yöntemini kaydedin.
Yalnızca ekrandaki sıcaklıklar artık eşleşiyor diye etkilenen lastikleri serbest bırakmayın. Sapmanın görüldüğü sırada üretilen lastikleri, belirlenmiş kalite prosedürüne ve onaylı kürleme gerekliliklerine göre değerlendirin. Isıl geçmişin belirsiz olduğu durumlarda, ekipmanın sonradan düzeltilmesinin önceki döngülerin kalitesini kanıtladığını varsaymak yerine etkilenen malzemeyi karar verilene kadar bekletin.
Son Haberler

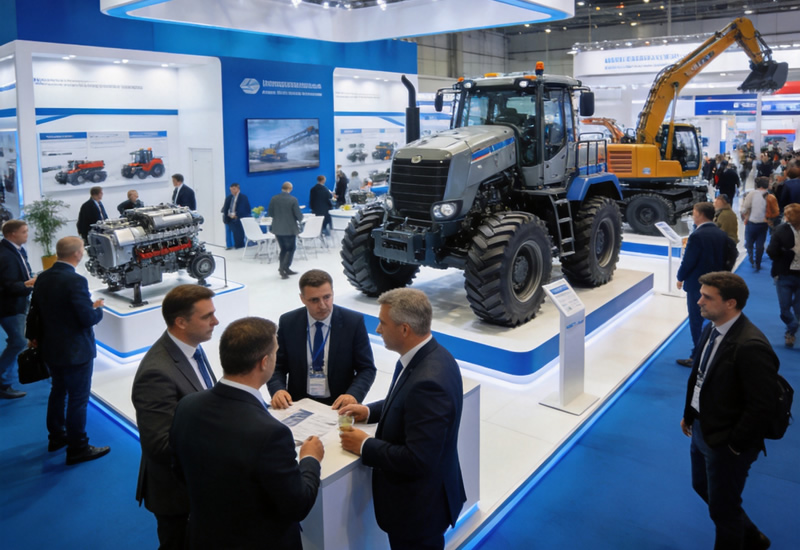
Huahan, Uluslararası Kauçuk Fuarı’nda Komple Karıştırma Hattı Çözümlerini Tanıttı
Standımızda kauçuk işleme alanındaki tüm ürün portföyümüzü sergiledik; Avrupa, Orta Doğu ve Güneydoğu Asya’dan lastik grupları ve hortum üreticilerinden müşteriler standımızı ziyaret etti.
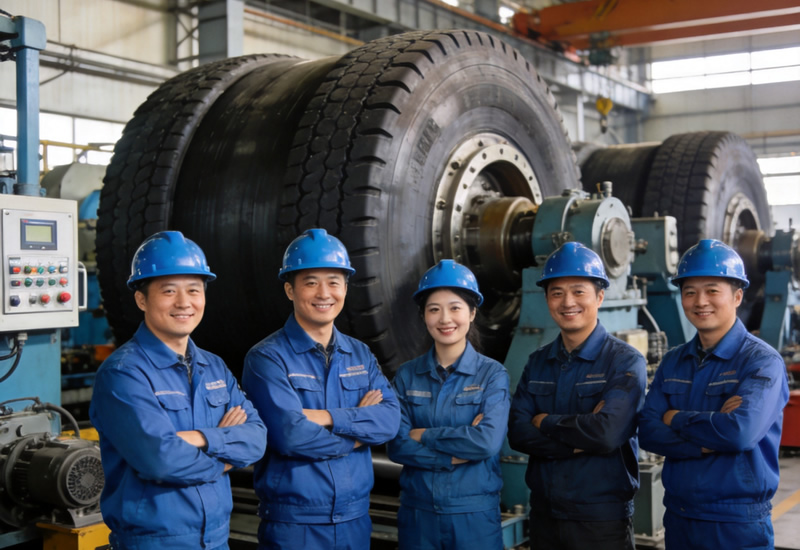
Haberi Oku →Nitelikli İş Gücü ve Ar-Ge Ekibi Büyümeye Devam Ediyor
Huahan ekibinin çalışan sayısı bugün 500'ü aşmıştır; ekipte mekanik tasarım, elektrik kontrolü, proses mühendisliği ve satış sonrası hizmet grupları yer almaktadır.
Haberi Oku →Yeni Birbirine Geçmeli Yoğurma Teknolojisi Dispersiyon Kalitesini Artırıyor
Mühendislik ekibimiz, dolgu maddelerinin daha homojen dağılmasını ve daha düşük karıştırma sıcaklıklarını sağlayan, geliştirilmiş bir birbirine geçmeli rotor tasarımını kullanıma sundu.
Haberi Oku →

{item.title}
{item.description}
YENİ BİR KAUÇUK ÜRETİM HATTI MI PLANLIYORSUNUZ?
Proses gereksinimlerinizi bize iletin — mühendislerimiz 24 saat içinde ihtiyaçlarınıza özel bir makine paketi önerecektir.