

Pourquoi les dimensions du profil de bande de roulement dérivent-elles pendant l’extrusion ?
Les dimensions du profil de bande de roulement dérivent pendant l’extrusion du caoutchouc lorsque le débit, la température ou la forme du caoutchouc à la sortie de la filière change, ou lorsque le profil est étiré, refroidi ou mesuré dans des conditions différentes en aval. Une vitesse de vis stable à elle seule ne garantit pas la stabilité de la bande de roulement : la viscosité du mélange, la pression dans la filière, le gonflement, la vitesse du convoyeur et l’historique de refroidissement influencent tous les dimensions de la section finie.
La première distinction utile consiste à déterminer si le profil évolue progressivement, fluctue de façon répétée ou change brusquement. Chaque tendance oriente vers un groupe de causes différent. Les mesures doivent également être comparées au même endroit et à la même température ; un profil chaud mesuré immédiatement après la filière n’est pas directement comparable à un profil refroidi mesuré en fin de ligne.
À quel endroit la variation dimensionnelle commence-t-elle ?
La bande de roulement passe par plusieurs étapes entre la filière et le point de mesure final. Elle se dilate à la sortie de la filière, est soutenue et transportée, refroidit, puis peut être coupée ou assemblée après d’autres manipulations. Une variation observée en fin de ligne peut provenir de n’importe laquelle de ces étapes.
Commencez par comparer les mesures prises près de la filière à celles prises après refroidissement. Si le profil varie déjà à proximité de la filière, examinez l’état du mélange, le débit de l’extrudeuse, la pression et la filière. Si le profil chaud reste constant, mais que le profil refroidi varie, examinez plus attentivement la tension de tirage, le fonctionnement du convoyeur, le refroidissement et le moment de la mesure.
Consignez la largeur, l’épaisseur à des positions définies, la section transversale si elle est disponible, ainsi que le poids par unité de longueur. Ces mesures n’évoluent pas toujours de concert. Une bande de roulement qui s’allonge et s’amincit sous l’effet de la tension peut présenter peu de variation de poids sur une longueur donnée uniquement si le débit massique et la vitesse de ligne évoluent ensemble ; il faut donc interpréter le poids en tenant compte de la vitesse et de la forme du profil, plutôt que de l’utiliser comme seul indicateur de diagnostic.
Pourquoi la température du caoutchouc modifie-t-elle le profil ?
La température du caoutchouc influe sur la résistance à l’écoulement et sur la façon dont le mélange reprend sa forme après sa sortie de la filière. Lorsque le matériau se réchauffe, sa viscosité diminue souvent, mais la variation dimensionnelle qui en résulte ne peut pas être prédite à partir de la seule température. Le débit, la pression, le gonflement de la filière et la tension en aval peuvent tous évoluer simultanément.
Une dérive progressive après le démarrage indique souvent que le processus n’a pas encore atteint l’équilibre thermique. Les températures de consigne du fourreau et de la filière peuvent avoir atteint leurs valeurs cibles alors que la vis, l’outillage et le caoutchouc continuent de se réchauffer. La température affichée par un capteur du fourreau décrit une zone régulée ; elle ne représente pas nécessairement la température dans l’ensemble du flux de caoutchouc.
Comparez la température réelle du mélange à un point d’échantillonnage constant avec les relevés du fourreau et de la filière. Une hausse de la température du caoutchouc accompagnée d’une variation de la pression dans la filière et des dimensions est plus révélatrice qu’un relevé du régulateur pris isolément. Évitez de vous fier à une seule mesure de surface lorsque la température du caoutchouc varie d’un point à l’autre de la section.
Le temps de séjour excessif mérite également une attention particulière. Un ralentissement ou un arrêt peut laisser le caoutchouc dans les zones chaudes plus longtemps que prévu. Le matériau qui passe ensuite dans la filière peut s’écouler différemment, et les mélanges sensibles à la chaleur peuvent commencer à brûler. Suivez les limites de mise en œuvre du mélange et les procédures de sécurité de l’équipement pour déterminer si le matériau resté dans l’extrudeuse peut encore être utilisé.
Un même mélange peut-il se comporter différemment d’un lot à l’autre ?
Oui. Des variations de mélangeage, de dispersion, de température du lot, de conditions de stockage et de préparation de l’alimentation peuvent modifier la façon dont le caoutchouc entre dans l’extrudeuse et s’y écoule. Même si la formulation n’a pas changé, des différences de consistance du mélange ou de présentation des bandes d’alimentation peuvent modifier la pression et le débit.
Recherchez une variation du profil qui suit un changement de lot, une nouvelle bobine d’alimentation ou une variation de la température du matériau entrant dans la machine. Comparez l’identification du lot, les résultats disponibles de viscosité ou d’essais de vulcanisation et les conditions d’alimentation avec le relevé de production. Une corrélation est une piste, pas une preuve : un changement de lot peut coïncider avec un réglage de la vitesse de vis ou du refroidissement.
La régularité de l’alimentation est importante, car des bandes irrégulières, une largeur variable ou une alimentation intermittente peuvent générer des pulsations de pression. Si le profil oscille au rythme des interruptions d’alimentation, examinez le dispositif d’alimentation avant de modifier la filière. Sur les lignes de bandes de roulement à plusieurs composants, chaque flux de mélange doit également être surveillé : une variation dans un flux peut déplacer la position d’une interface ou déformer la section globale, même si le débit total semble constant.
Que révèlent la pression et la vitesse de vis ?
La pression dans la filière est un indicateur utile du comportement combiné du mélange, de l’extrudeuse, de la grille ou de la restriction éventuelle et de la filière. Ce n’est pas une mesure indépendante des dimensions de la bande de roulement. Une même pression peut résulter de combinaisons différentes de viscosité du caoutchouc, de température, de vitesse de vis et de restriction à l’écoulement.
Une hausse progressive de la pression sans modification des réglages peut indiquer une restriction qui se forme dans le circuit d’écoulement, un mélange plus froid ou plus résistant, ou une variation des conditions d’alimentation. Une baisse de pression peut être associée à un caoutchouc plus chaud, à une alimentation réduite, à une fuite ou à une perte d’efficacité du convoyage. La tendance de pression devient utile lorsqu’elle est mise en relation avec le débit, la température du caoutchouc et le moment où le profil a commencé à dériver.
La vitesse de vis modifie le débit, mais aussi le cisaillement et potentiellement la température du caoutchouc. Augmenter la vitesse pour corriger un profil trop léger peut d’abord améliorer la mesure tout en provoquant une dérive thermique ultérieure. Après un réglage, laissez le temps à la ligne et au point de mesure de réagir avant d’effectuer une autre modification ; le temps de réponse comprend le passage dans l’extrudeuse et le déplacement le long du convoyeur en aval.
Des pulsations de pression répétées nécessitent une investigation différente de celle d’une hausse régulière. Examinez la continuité de l’alimentation et le fonctionnement de l’entraînement, puis envisagez des restrictions ou d’autres conditions mécaniques susceptibles de rendre l’écoulement irrégulier. Le décalage temporel entre le signal de pression et le défaut mesuré aide à déterminer si la pulsation se propage dans le système ou si elle coïncide simplement avec le défaut.
Gonflement et état de la filière
L’ouverture d’une filière ne reproduit pas exactement la forme finale de la bande de roulement. Après avoir quitté la restriction, le caoutchouc subit une récupération élastique qui produit un gonflement à la sortie de la filière. L’ampleur et la répartition de ce gonflement dépendent du comportement du mélange et de son historique d’écoulement, notamment de la température, du cisaillement et du temps de séjour dans la filière. Une filière qui produit une section acceptable avec un mélange ou des conditions de fonctionnement donnés peut ne plus produire les mêmes dimensions si ces conditions changent.
Un écoulement irrégulier dans la filière peut produire un profil trop épais d’un côté, aux épaulements déformés ou qui varie localement alors que le poids total reste proche de la cible. Des dépôts, des dommages, un composant mal positionné ou une modification de l’équilibre des flux sont des causes possibles. Une accumulation progressive à la sortie de la filière peut également modifier la forme sans changement évident des réglages de la machine.
Avant de modifier une filière, vérifiez que le processus en amont et le transport en aval sont stables. Modifier l’outillage pour compenser une alimentation fluctuante ou une tension de tirage excessive peut rendre le profil plus difficile à contrôler par la suite. L’inspection et le nettoyage exigent que la machine soit arrêtée et isolée conformément aux procédures du site ; l’outillage chaud et le caoutchouc sous pression présentent des risques.
Comment la vitesse de tirage influe-t-elle sur les dimensions de la bande de roulement ?
Le convoyeur en aval ou le système de tirage doit déplacer le profil en fonction du débit de caoutchouc fourni par l’extrudeuse. Si la vitesse d’évacuation est élevée par rapport au débit, la bande de roulement chaude est étirée. Elle peut s’amincir ou se rétrécir, et sa forme peut se rétablir différemment une fois la tension relâchée. Si la vitesse d’évacuation est trop faible, le caoutchouc peut s’accumuler, se plisser ou se déformer au transfert.
Comparez les tendances du débit de l’extrudeuse aux vitesses réelles des convoyeurs, et non seulement aux valeurs de consigne. Un patinage de la bande, des composants d’entraînement usés, un transfert irrégulier ou un rapport de vitesse incorrect entre des convoyeurs successifs peuvent introduire une tension même si les réglages affichés n’ont pas changé. Un profil qui varie immédiatement après un point de transfert particulier donne une indication utile de l’endroit où la tension commence.
Le poids par unité de longueur est particulièrement utile dans ce cas. À débit massique constant par ailleurs, une augmentation de la vitesse de ligne tend à réduire la masse transportée par unité de longueur. Toutefois, une bande de roulement trop légère ne signifie pas automatiquement que le convoyeur est trop rapide ; une baisse du débit de l’extrudeuse ou une alimentation interrompue peut produire un résultat similaire. Examinez les deux côtés de la relation avant de régler l’une ou l’autre vitesse.
Le refroidissement et la mesure peuvent masquer la cause
Une bande de roulement chaude continue de changer de forme pendant son refroidissement. La température de l’eau de refroidissement, son débit, la couverture par les pulvérisateurs, l’immersion, le support du convoyeur et le temps de refroidissement disponible influent tous sur la répartition de la température dans la section. Un refroidissement ou un support irrégulier peut entraîner une déformation asymétrique, même si le matériau sort de la filière de façon constante.
L’emplacement de la mesure est important, car la surface peut refroidir avant la partie intérieure, plus épaisse. Comparer une section qui vient d’être extrudée à une autre qui a eu davantage de temps pour se stabiliser peut créer une tendance apparente. Utilisez le même emplacement d’échantillonnage, le même délai, les mêmes conditions de support et la même méthode de mesure pour comparer les séries. Si la spécification de production exige des dimensions à une température définie ou après une période de conditionnement déterminée, utilisez ces conditions pour l’acceptation.
L’équipement de mesure peut lui aussi dériver. Vérifiez l’étalonnage et l’alignement des jauges en ligne, puis comparez leurs relevés à une mesure indépendante appropriée. Un capteur peut détecter différemment un bord mobile si la bande de roulement se déplace latéralement ; une mesure manuelle peut varier si la section est comprimée par l’outil de mesure ou posée sur une surface irrégulière. Un écart entre les méthodes nécessite une investigation avant tout réglage du processus.
Suivre une dérive sans en provoquer une seconde
Reconstituez la séquence des événements. Notez le moment où la dimension a commencé à varier, les emplacements concernés sur le profil, l’identification du mélange et du lot, les températures réelles, la pression, la vitesse de vis, les vitesses des convoyeurs et les conditions de refroidissement. Consignez les modifications effectuées avant l’apparition du défaut, ainsi que les arrêts et les interruptions d’alimentation. Faites correspondre ces relevés au temps nécessaire au matériau pour aller de l’extrudeuse au point de mesure.
N’effectuez un réglage contrôlé qu’après avoir identifié une cause plausible et, lorsque les conditions de production le permettent, ne modifiez qu’une variable pertinente à la fois. Consignez le réglage et observez la réponse suffisamment longtemps pour prendre en compte les changements immédiats de l’écoulement et les effets thermiques plus lents. Plusieurs réglages simultanés peuvent ramener le profil à la cible tout en masquant la cause sous-jacente.
Si la dérive réapparaît au même stade à chaque démarrage, établissez une procédure répétable de stabilisation et d’échantillonnage. Si elle suit des lots spécifiques ou apparaît après un point de transfert, concentrez l’investigation sur ces éléments. La stabilité du profil repose sur la constance du matériau, de l’écoulement, du transport, du refroidissement et des conditions de mesure, et non sur des corrections répétées de la seule dimension finale.
Actualités

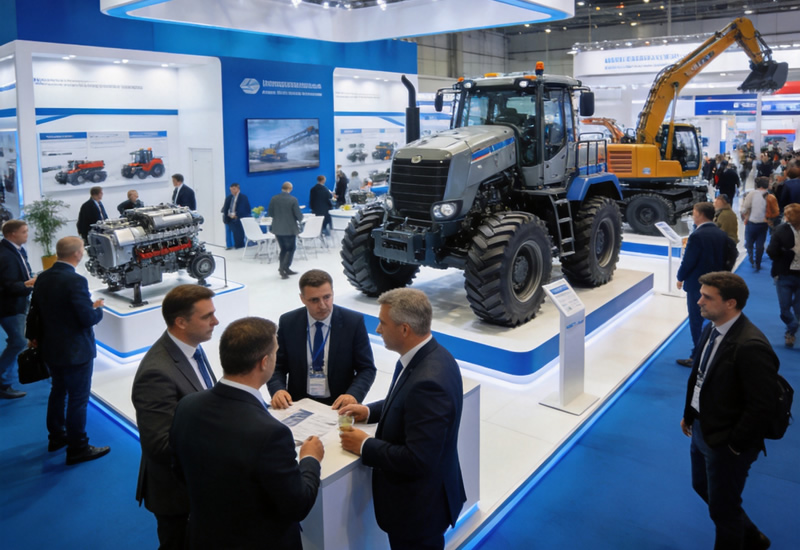
Huahan présente ses solutions complètes de lignes de mélange au salon international du caoutchouc
Notre stand a présenté l’ensemble de notre gamme de produits pour la transformation du caoutchouc et attiré des clients de groupes spécialisés dans les pneumatiques et de fabricants de tuyaux venus d’Europe, du Moyen-Orient et d’Asie du Sud-Est.
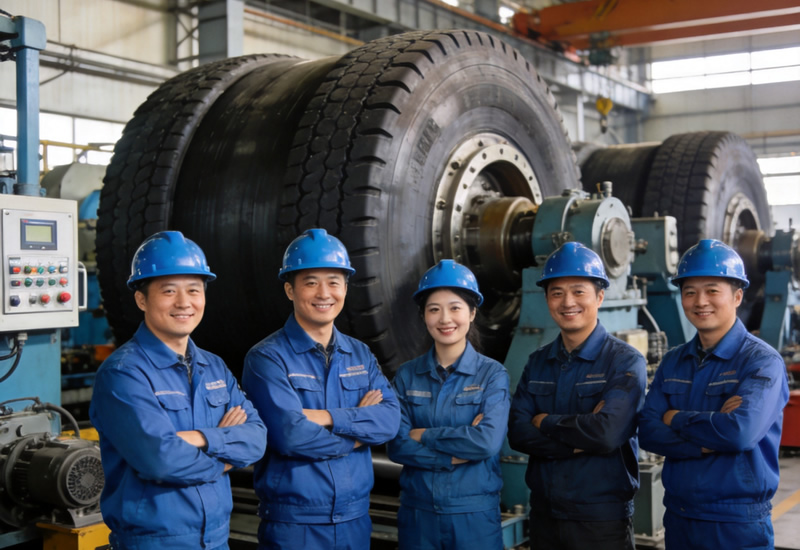
Lire l’article →Une main-d’œuvre qualifiée et une équipe R&D en pleine croissance
L’équipe Huahan compte désormais plus de 500 employés, répartis entre les équipes de conception mécanique, de commande électrique, d’ingénierie des procédés et de service après-vente.
Lire l’article →Une nouvelle technologie de mélangeur-pétrisseur à rotors interpénétrants améliore la qualité de dispersion
Notre équipe d’ingénierie a introduit une conception améliorée des rotors interpénétrants, offrant une dispersion des charges plus homogène et des températures de mélange plus basses.
Lire l’article →

{item.title}
{item.description}
VOUS PLANIFIEZ UNE NOUVELLE LIGNE DE PRODUCTION DE CAOUTCHOUC ?
Envoyez-nous vos exigences de procédé — nos ingénieurs vous proposeront un ensemble de machines adapté sous 24 heures.