

Bir Kauçuk Yoğurma Makinesi Seri Üretim Ölçeğinde Lastik Karışımı İçin Uygun mudur?
Bir kauçuk yoğurucusu, lastik hamurunun üretim ölçeğinde karıştırılması için uygun mudur? Evet, doğru uygulamada. Yanıt; üretim hacmine, hamur formülasyonuna, karıştırma tutarlılığına ve sonraki proses gereksinimlerine bağlıdır. Bir yoğurucu, belirli lastik hamurları, daha küçük üretim partileri veya özel bir karıştırma hattı için pratik bir seçenek olabilir. Birden fazla karıştırma aşamasında sıkı biçimde kontrol edilen, tekrarlanabilir çıktı gerektiren yüksek hacimli bir lastik fabrikası için otomatik olarak en iyi seçenek değildir.
Karar, bir makinenin kauçuk karıştırıp karıştıramayacağından çok, hattın tamamının gerekli hamuru, vardiya vardiya, gereken hızda üretip üretemeyeceğiyle ilgilidir. Kauçuk makinesi üretimi ve endüstriyel uygulamalardaki deneyiminden yararlanan Huahan Group, ekipman çözümleri geliştirirken üreticilerin bu faktörleri değerlendirmesine yardımcı olur.
Bir kauçuk yoğurucusu lastik üretiminde nasıl bir yere sahiptir?
Kauçuk yoğurucusu; kauçuğu, dolgu maddelerini, yağları ve diğer bileşenleri bir karıştırma haznesindeki rotorlar arasında işleyen, kapalı tip bir kesikli karıştırıcıdır. Formülasyona ve hat düzenine bağlı olarak makine; masterbatch, son hamur veya başka bir ara karışım hazırlamak için kullanılabilir.
Bir üretici görece küçük miktarlarda çeşitli formülasyonlar üretiyorsa, belirli bir hamur için ayrı bir hatta ihtiyaç duyuyorsa ya da kısa üretim serileri için büyük bir karıştırma sisteminin tamamını tahsis etmeden esneklik istiyorsa bu seçenek uygun olabilir. Lastikle ilgili kauçuk ürünleri üreten bir işletmenin kapasite gereksinimi, birden fazla yüksek hızlı lastik yapım hattını besleyen fabrikanın gereksiniminden farklı da olabilir.
Bununla birlikte, “üretim ölçeği” bir makine kategorisi değildir. Bir fabrikanın üretim programını rahatlıkla karşılayan bir yoğurucu, başka bir fabrikada darboğaz oluşturabilir. Önemli olan; temizlik, bakım, ürün değişimleri ve sonraki proseslerdeki kesintiler dâhil olmak üzere, mevcut çalışma saatleri içinde kabul edilen miktarda hamur üretip üretemediğidir.
Hat gerçekte ne kadar üretim yapabilir?
Hazne hacmi tek başına saatlik üretimi göstermez. Parti ağırlığı; hamurun yoğunluğuna, kullanılabilir dolum seviyesine ve malzemenin karıştırma sırasındaki davranışına bağlıdır. Gereğinden büyük bir parti karıştırıcıya aşırı yük bindirebilir veya bileşenlerin yeterince karışmamasına yol açabilir; aşırı küçük bir parti ise rotorlarla amaçlandığı şekilde etkileşime girmeyebilir.
Ön tahmin, kabul edilen parti ağırlığının saatte tamamlanan parti sayısıyla çarpılmasıyla yapılır. Yalnızca rotorların karıştırma süresini değil, tüm çevrimi esas alın: yükleme, ram hareketi, boşaltma ve bekleme sürelerinin tümü hesaba katılmalıdır. Ardından gerçek vardiya programını, formülasyon değişikliklerini, reddedilen partileri ve planlı duruş sürelerini dikkate alın. Hamurun iki veya daha fazla geçiş gerektirmesi hâlinde her geçiş karıştırma kapasitesini kullanır ve hesaplamaya dâhil edilmelidir.
Örneğin, bir hat yalnızca masterbatch çevrimine göre hesaplandığında yeterli görünebilir; ancak son karıştırma geçişi aynı makinede yapılacaksa kapasite yetersiz kalabilir. İkinci bir karıştırıcı, farklı bir üretim programı veya farklı bir hat tasarımı sorunu çözebilir. Tartım sistemi, boşaltma valsi, soğutma hattı veya malzeme taşıma ekipmanı yetişemiyorsa yalnızca yoğurucunun kapasitesini artırmak çözüm olmaz.
Bir yoğurucu, lastik hamurlarının gerektirdiği tutarlılığı sağlayabilir mi?
Sağlayabilir; ancak uygunluğu gerçek reçete için kanıtlanmalıdır. Lastik hamurları önemli ölçüde farklılık gösterir: sırt, yanak ve diğer bileşenlerin dolgu maddesi dağılımı, viskozite, işleme davranışı veya vulkanize edilmiş özellikler açısından gereksinimleri aynı olmayabilir. Bir reçetede başarılı olan deneme, makineyi fabrikadaki tüm hamurlar için uygun kılmaz.
Yalnızca boşaltılan kauçuğun homojen görünüp görünmediğine değil, bileşenlerin hamura katılmasına ve partiler arası değişkenliğe de dikkat edin. Dolgu maddesi aglomeraları, yağın eşit dağılmaması veya polimerin tutarsız biçimde parçalanması; ekstrüzyonu, kalenderlemeyi ve bitmiş hamurun özelliklerini etkileyebilir. Ekipmanın kabulünden önce ilgili kontroller hamur geliştirme ekibi ve kalite ekibiyle kararlaştırılmalıdır.
Yararlı bir denemede, belirlenmiş bir reçete ve çalışma sırasına göre üretilen partiler karşılaştırılır. Bileşen ağırlıklarını, yükleme sırasını, ayarlanabiliyorsa rotor ayarlarını, ram çalışmasını, karıştırma süresini, boşaltma sıcaklığını ve mevcut güç ya da enerji verilerini kaydedin. Ardından hamuru, uygun olduğu durumlarda dispersiyon ve reolojik kontroller dâhil olmak üzere, fabrikanın yerleşik yöntemleriyle test edin. Tek bir başarılı görünen parti yeterli değildir; tekrarlanabilirlik önemlidir.
Sıcaklık kontrolü neden bu kadar önemlidir?
Karıştırma, mekanik iş sonucunda ısı üretir. Yetersiz enerji dolgu maddelerinin yeterince dağılmamasına yol açabilir; aşırı ısı ise işleme tutarlılığını bozabilir ve kürleme bileşenleri içeren son karışımda erken kürlenme riskini artırabilir. Kabul edilebilir sıcaklık aralığı genel bir makine spesifikasyonuna değil, formülasyona bağlıdır.
Hazne, rotorlar ve ilgili diğer yüzeyler için soğutma düzenlemeleri; mevcut soğutma suyu beslemesi ve planlanan çalışma döngüsüyle birlikte değerlendirilmelidir. Sıcaklık ölçümleri yararlıdır, ancak sensörün konumu ve tepki süresi de önem taşır. Sensörün gösterdiği değer, hamurun en sıcak noktasındaki sıcaklıkla aynı olmayabilir.
Birçok lastik reçetesinde aşamalı karıştırma kullanılır: masterbatch hazırlanır, soğutulur ve daha sonra yeniden karıştırılır; ısıya duyarlı kürleme bileşenleri genellikle daha sonraki, daha düşük sıcaklıklı aşamada eklenir. Kesin sıra formülasyona bağlıdır. Silika dolgulu hamurlar özellikle zorlayıcı olabilir; çünkü karıştırmanın hem dispersiyonu hem de amaçlanan silan reaksiyonunu desteklemesi gerekir. Bu hamurları yalnızca çevrim süresine göre değerlendirmek risklidir.
Önerilen kontrol sistemlerinin, giriş kauçuğunun sıcaklığı, bileşenlerin durumu ve art arda üretilen partilerdeki değişiklikleri nasıl yönettiğini sorun. Ayrıca boşaltma sıcaklığı fabrikanın kabul sınırlarının dışında olduğunda ne yapılacağını belirleyin. Operatörün yalnızca bir alarm değil, net bir müdahale yöntemi olmalıdır.
Yoğurucu, üretim tipi bir iç karıştırıcıyla nasıl karşılaştırılır?
Kauçuk yoğurucusu da bir tür iç karıştırma ekipmanı olduğundan terminoloji kafa karıştırıcı olabilir. Satın alma görüşmelerinde “yoğurucu” genellikle, çoğu zaman yatırılabilir hazneli bir dispersiyon yoğurucusunu ifade ederken “iç karıştırıcı” daha entegre, alt boşaltmalı bir üretim karıştırıcısını ifade edebilir. Yalnızca adlandırmaya güvenmek yerine hazne, rotor, boşaltma ve kontrol tasarımını teyit edin.
Formülasyon esnekliği, kolay erişilebilir boşaltma ve belirli bir kapasite için gereken yatırım öncelikliyse dispersiyon yoğurucusu uygun olabilir. Otomatik bileşen beslemesi, ayrıntılı parti kayıtları, kısa ve tekrarlanabilir çevrimler ile sonraki ekipmanlara sürekli besleme temel gereksinimlerse yüksek kapasiteli bir iç karıştırma sistemi daha uygun olabilir. Bu tanımların hiçbiri sonucu garanti etmez: spesifikasyonlar ve kanıtlanmış performans yine önemlidir.
Karşılaştırmanın bir parçası olarak bakımı da değerlendirin. Rotor ve hazne aşınması, contalar, ram bileşenleri, boşaltma mekanizmaları ve temizlik erişimi; ekipmanın kullanılabilirliğini etkiler. Satın alırken ekonomik görünen bir makine, rutin aşınan parça değişimi üretim programının izin verdiğinden daha uzun bir duruş gerektiriyorsa kullanışsız olabilir. Buna karşılık, partiler küçük ve formülasyonlar sık değişiyorsa gelişmiş, otomatik bir hattı gerekçelendirmek zor olabilir.
Hamur karıştırıcıdan çıktıktan sonra neler yapılmalıdır?
Boşaltma, karıştırma hattı tasarımının sonu değildir. Prosese bağlı olarak parti, bir sonraki geçişten önce vals, levha oluşturma cihazı, ekstrüder, soğutma hattı veya ara depolama alanına gönderilebilir. Her adım sıcaklığı, malzeme tanımlamasını ve karıştırıcının bir sonraki partiye ne zaman başlayabileceğini etkiler.
Örneğin yatırılabilir hazneli bir yoğurucunun güvenli ve tutarlı boşaltma için yeterli alana ve uygun bir alıcı düzeneğe ihtiyacı vardır. Alıcı vals meşgulse veya soğutma konveyörü doluysa, karıştırıcı sıcak bir partiyle beklemek zorunda kalabilir. Bu bekleme süresi, üretimi azaltmanın yanı sıra hamurun proses geçmişini de değiştirebilir. Bu nedenle yerleşim görüşmelerine yalnızca ekipman tedarikçisi değil, operatörler ve bakım personeli de katılmalıdır.
Benzer görünümlü birkaç hamur aynı hattı paylaştığında izlenebilirlik önem kazanır. Partilerin nasıl tanımlanacağını, nerede bekletileceğini, ne kadar süre tutulabileceğini ve doğru malzemenin sonraki operasyona nasıl ulaştırılacağını belirleyin. Havalandırma, toz toplama, koruyucular, kilitleme sistemleri ve güvenli erişim gereksinimleri de gerçek kurulum ve geçerli yerel kurallara göre değerlendirilmelidir.
Ekipman sipariş edilmeden veya kabul edilmeden önce neler kararlaştırılmalıdır?
En zor formülasyon ve üretim süresinin en büyük bölümünü kaplaması beklenen formülasyon dâhil olmak üzere, temsili birkaç reçeteyle başlayın. Gerekli bitmiş hamur miktarını, parti sırasını, çalışma saatlerini, mevcut yardımcı tesisleri ve mevcut önceki ve sonraki ekipmanları tedarikçiye iletin. Paylaşılamayacak bilgileri belirleyin ve denemeler sırasında nasıl ele alınacaklarını kararlaştırın.
Kabul planında hangi hamur testlerinin kullanılacağı, art arda kaç partinin değerlendirileceği, hangi çalışma koşullarının kaydedileceği ve sonuçların fabrikanın sınırlarını karşılayıp karşılamadığına kimin karar vereceği belirtilmelidir. Ayrıca yedek parçalar, aşınma yüzeyleri, servis erişimi, operatör eğitimi ve kurulum sonrası destek gibi pratik konuları da kapsamalıdır. Nominal kapasite ve motor gücü tek başına kabul kriteri değildir.
1986 yılında kurulan Dalian Huahan Group, kauçuk makineleri geliştirip üretmektedir ve kendi endüstriyel faaliyetlerinde ekipman kullanımını içeren bir çalışma modeline sahip olduğunu belirtmektedir. Makine tasarımı ile üretim uygulamaları arasındaki bu bağlantı, hat yerleşimi ve servis erişimi konusundaki görüşmelere katkı sağlayabilir. Ancak lastik projesinde belirleyici kanıt, önerilen makinenin alıcının hamuru ve çalışma koşullarıyla gösterdiği performanstır.
Denemeler ve gerçekçi bir hat kapasitesi hesabı, yoğurucunun reçete, tutarlılık ve üretim gereksinimlerini uygulanabilir çalışma paylarıyla karşıladığını gösteriyorsa yoğurucuyu tercih edin. Proses çok yüksek kapasiteye veya kapsamlı otomasyona bağlıysa yatırım yapmadan önce daha entegre bir iç karıştırma hattıyla karşılaştırın.
Son Haberler

Huahan, Uluslararası Kauçuk Fuarı’nda Komple Karıştırma Hattı Çözümlerini Tanıttı
Standımızda kauçuk işleme alanındaki tüm ürün portföyümüzü sergiledik; Avrupa, Orta Doğu ve Güneydoğu Asya’dan lastik grupları ve hortum üreticilerinden müşteriler standımızı ziyaret etti.
Haberi Oku →Nitelikli İş Gücü ve Ar-Ge Ekibi Büyümeye Devam Ediyor
Huahan ekibinin çalışan sayısı bugün 500'ü aşmıştır; ekipte mekanik tasarım, elektrik kontrolü, proses mühendisliği ve satış sonrası hizmet grupları yer almaktadır.
Haberi Oku →Yeni Birbirine Geçmeli Yoğurma Teknolojisi Dispersiyon Kalitesini Artırıyor
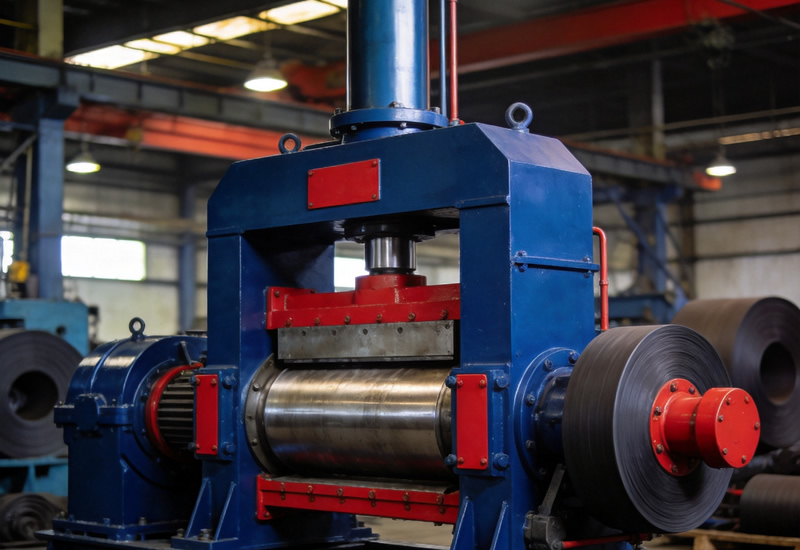
Mühendislik ekibimiz, dolgu maddelerinin daha homojen dağılmasını ve daha düşük karıştırma sıcaklıklarını sağlayan, geliştirilmiş bir birbirine geçmeli rotor tasarımını kullanıma sundu.
Haberi Oku →

{item.title}
{item.description}
YENİ BİR KAUÇUK ÜRETİM HATTI MI PLANLIYORSUNUZ?
Proses gereksinimlerinizi bize iletin — mühendislerimiz 24 saat içinde ihtiyaçlarınıza özel bir makine paketi önerecektir.